
TFT-LCD lasin ohennus- ja kiillotusmateriaalit
Sovelluskentät Erittäin tarkka harvinaisten maametallien kiillotusjauhe soveltuu TFT - LC...

Lääketieteellisten laitteiden valmistaja Minnesotassa kohtasi kriittistä pulaa kirurgisten instrumenttien komponenteista. Osat vaativat ±5 mikronin toleransseja kriittisillä halkaisijoilla, monimutkaisilla sisägeometrioilla ja pinnan viimeistelyllä Ra 0,4. Työskentelyssä tarkkuustyöstökumppanin kanssa insinööritiimi kartoitti täydellisen valmistusprosessin raaka-aineen tarkastuksesta lopulliseen passivoimiseen ja toimitti 5 000 osaa kuudessa viikossa, ja kaikki täyttivät vaatimukset. Tämä tulos ei ollut onnea; se oli seurausta kurinalaisesta, hyvin ymmärretystä valmistustyönkulusta.
Tarkkuuskoneistetut osat ovat modernin teollisuuden rakennuspalikoita. Nämä osat mahdollistavat lukemattomien tuotteiden suorituskyvyn ja luotettavuuden kirurgisista instrumenteista ja lentokoneiden laskutelineistä autojen moottorikomponentteihin ja puolijohdelaitteisiin. Mutta miten ne todellisuudessa tehdään? Tämä opas tarjoaa täydellisen, vaiheittaisen yleiskatsauksen tarkkuustyöstö prosessi, joka kattaa kaiken suunnittelusta ja materiaalin valinnasta tarkastukseen ja pinnan viimeistelyyn. Olitpa uusi valmistuksen parissa tai kokenut hankintaammattilainen, tämä resurssi syventää ymmärrystäsi siitä, mitä korkealaatuisten, tiukan toleranssin komponenttien tuottamiseen tarvitaan.
Jokainen tarkkuuskoneistettu osa alkaa ideana, mutta tämä idea on muutettava valmistettavaksi malliksi. Tässä tulee esille valmistettavuuden suunnittelu. Insinöörit tekevät tiivistä yhteistyötä koneistajien kanssa tarkistaakseen osan geometrian, tunnistaakseen mahdolliset haasteet ja optimoidakseen suunnittelun tuotantoa varten. Ominaisuudet, kuten terävät sisäkulmat, syvät kapeat raot ja ohuet seinät, voivat olla vaikeita tai kalliita työstää, joten ne suunnitellaan usein uudelleen valmistusystävällisemmiksi.
Tässä vaiheessa suunnittelutiimi määrittelee kriittiset mitat, toleranssit ja pinnan viimeistelyvaatimukset. He myös valitsevat materiaalin osan toiminnallisten vaatimusten, toimintaympäristön ja kustannusrajoitusten perusteella. Hyvin tehty DFM-tarkistus voi vähentää koneistuskustannuksia 20–30 prosenttia ja estää kalliita yllätyksiä tuotannon aikana. Tämän vaiheen tulos on täydellinen suunnittelupiirustus ja kolmiulotteinen solid-malli, joka toimii päämääritelmänä prosessin lopulle.
Kun suunnittelu on valmis, seuraava vaihe on oikean materiaalin valinta. Materiaalin valinta vaikuttaa työstettävyyteen, työkalun käyttöikään, osan lujuuteen, painoon ja hintaan. Yleisiä tarkkuustyöstömateriaaleja ovat alumiiniseokset, ruostumattomat teräkset, titaani, messinki, kupari ja tekniset muovit. Vaativiin sovelluksiin käytetään materiaaleja, kuten Inconel, Monel ja muita superseoksia.
Materiaalihankintaan kuuluu sertifioitujen raaka-aineiden hankinta hyväksytyiltä toimittajilta. Jokainen saapuva erä tarkastetaan sen kemiallisen koostumuksen ja mekaanisten ominaisuuksien varmistamiseksi, jotta varmistetaan, että se täyttää osalle vaadittavat vaatimukset. Jäljitettävyys on ratkaisevan tärkeää erityisesti säännellyillä teollisuudenaloilla, kuten ilmailu- ja lääketieteelliset laitteet, joissa materiaalien sertifiointi on ylläpidettävä koko toimitusketjun ajan.
Materiaalivalinta toimialan mukaan
Materiaalivalinnat vaihtelevat merkittävästi toimialoittain lujuusvaatimusten, korroosionkestävyyden ja kustannusnäkökohtien perusteella.
Kun materiaali on valittu, valmistusprosessi siirtyy CNC-ohjelmointiin. Tässä digitaalinen malli muunnetaan koneohjeiksi, jotka ohjaavat leikkuutyökalut tarkkoja reittejä pitkin materiaalin poistamiseksi ja halutun geometrian luomiseksi. Taitavat ohjelmoijat käyttävät tietokoneavusteista valmistusohjelmistoa työstöratojen luomiseen ottaen huomioon sellaiset tekijät kuin leikkausnopeus, syöttönopeus, leikkaussyvyys ja työkalun sitoutuminen.
Työstöradan optimointi on kriittinen vaihe, joka tasapainottaa koneistusajan, työkalun käyttöiän ja pinnan viimeistelyn. Kehittynyt CAM-ohjelmisto voi simuloida koko työstöprosessia, havaita mahdolliset törmäykset, tarkistaa työkalun välyksen ja ennustaa pinnan laadun ennen metallin leikkaamista. Tämä virtuaalinen varmennus vähentää kalliiden virheiden riskiä ja antaa ohjelmoijille mahdollisuuden hienosäätää prosessia mahdollisimman tehokkaaksi.
Työstöradan tehokkuuden vertailu
Tehokkuus edustaa materiaalin poistonopeutta suhteessa teoreettiseen maksimiin. Kehittyneet työstöratastrategiat parantavat merkittävästi tuottavuutta.
Ennen leikkaamisen aloittamista työkappale on pidettävä tukevasti koneessa. Työnpito on prosessi, jossa raaka-aine puristetaan, kiinnitetään tai muuten kiinnitetään niin, että se pysyy vakaana koneistuksen aikana. Oikea työskentely on välttämätöntä tarkkuuden ylläpitämiseksi, tärinän estämiseksi ja käyttäjän turvallisuuden varmistamiseksi. Yleisiä työskentelymenetelmiä ovat ruuvipuristimet, istukat, holkit ja mittatilaustyönä suunnitellut kiinnikkeet.
Monimutkaisissa osissa tarvitaan usein mukautettuja kiinnikkeitä, jotta osa pysyy tietyssä asennossa, päästään käsiksi vaikeapääsyisiin ominaisuuksiin ja minimoidaan taipuma leikkauksen aikana. Kiinnityssuunnittelu on erikoisosaamista, joka edellyttää koneistusvoimien, kappaleen geometrian ja tuotantomäärien ymmärtämistä. Hyvin suunniteltu kiinnitys lyhentää asennusaikaa, parantaa toistettavuutta ja mahdollistaa tasaisen laadun.
Kun ohjelma on kirjoitettu ja teline on valmis, varsinainen koneistus voi alkaa. Tässä laitteiden tarkkuus ja luotettavuus ovat todella tärkeitä.
Tarkkuusvalmistusprosessin ydin on itse koneistus. Tämä tarkoittaa CNC-jyrsimien, sorvien tai muiden työstökoneiden käyttöä materiaalin poistamiseksi työkappaleesta ohjelmoitujen työstöratojen mukaisesti. Koneistustyöt suoritetaan tyypillisesti vaiheittain, alkaen rouhinnasta materiaalin nopean osan poistamiseksi, jota seuraa puoliviimeistely- ja viimeistelyvaiheet lopullisten mittojen ja pinnan viimeistelyn saavuttamiseksi.
CNC-jyrsintä on yksi yleisimmistä prosesseista, jossa käytetään pyöriviä leikkaustyökaluja materiaalin poistamiseen kiinteästä työkappaleesta. CNC-sorvaus puolestaan pyörittää työkappaletta samalla kun kiinteä leikkaustyökalu poistaa materiaalia. Molemmat prosessit voidaan suorittaa 3-, 4- tai 5-akselisilla koneilla lisäakseleilla, jotka mahdollistavat monimutkaisemman geometrian ja vähentävät tarvittavien asetusten määrää. Koko työstöprosessin ajan jäähdytysnestettä käytetään säätelemään lämpötilaa, voitelemaan leikkausrajapintaa ja huuhtelemaan lastut pois. Edistynyt tarkkuustyöstö järjestelmät integroivat nämä prosessit reaaliaikaiseen seurantaan varmistaakseen tasaisen laadun kaikilla tuotantoajoilla.
Tyypillinen koneistusajan erittely
Aikajakauma tyypilliseen tarkkuustyöstöön. Asennus ja tarkastus muodostavat merkittävän osan syklin kokonaisajasta.
Laadunvalvonta ei ole jälkikäteen tarkkuuskoneistuksessa – se on integroitu prosessin jokaiseen vaiheeseen. Prosessinaikainen tarkastus sisältää osien mittaamisen tuotannon eri vaiheissa sen varmistamiseksi, että mitat pysyvät toleranssien sisällä. Tämä voidaan tehdä käyttämällä käsityökaluja, kuten mikrometrejä ja jarrusatureita, tai kehittyneempiä laitteita, kuten koordinaattimittauslaitteita ja optisia vertailulaitteita.
Tilastollista prosessinohjausta käytetään usein seuraamaan trendejä ja havaitsemaan prosessissa tapahtuvia muutoksia ennen kuin osat menevät toleranssin ulkopuolelle. Seuraamalla avainmittoja ja laskemalla kykyindeksit valmistajat voivat varmistaa, että prosessi on vakaa ja pystyy täyttämään vaaditut vaatimukset. Jos poikkeama havaitaan, prosessia voidaan säätää reaaliajassa ongelman korjaamiseksi, mikä estää romutuksen ja uudelleenkäsittelyn.
Kun kappale on koneistettu lopullisiin mittoihinsa, se käy läpi usein pintakäsittelyn ja toissijaiset toimenpiteet vaaditun ulkonäön, korroosionkestävyyden tai toiminnallisten ominaisuuksien saavuttamiseksi. Yleisiä viimeistelyprosesseja ovat anodisointi, pinnoitus, maalaus, jauhemaalaus ja passivointi. Nämä käsittelyt suojaavat osaa ympäristön pilaantumiselta ja voivat myös parantaa sen esteettistä vetovoimaa.
Toissijaiset toiminnot voivat sisältää lämpökäsittelyn materiaalin mekaanisten ominaisuuksien muuttamiseksi, hitsauksen tai kokoonpanon useiden komponenttien yhdistämiseksi ja ainetta rikkomattoman testauksen osan eheyden tarkistamiseksi. Osien, jotka vaativat erittäin sileitä pintoja, voidaan käyttää prosesseja, kuten hiontaa, hiontaa tai kiillotusta.
Pintakäsittelyprosessit
Toissijaiset toiminnot
Ennen kuin osa lähetetään asiakkaalle, sen on läpäistävä kattava lopputarkastus. Tämä edellyttää kaikkien kriittisten mittojen tarkistamista suunnittelupiirustuksen perusteella, pinnan viimeistelyn tarkistamista ja sen varmistamista, että mahdolliset erityisvaatimukset täyttyvät. Säännellyillä teollisuudenaloilla vaaditaan usein ensimmäisen artikkelin tarkastusraportti, jossa dokumentoidaan ensimmäisen tuotantoosan kaikki mitat ja ominaisuudet.
Jäljitettävyys on myös keskeinen osa lopputarkastusta. Materiaalisertifikaatit, prosessikirjanpito ja tarkastustulokset kootaan lähetyksen mukana tulevaksi laatudokumentaatiopaketiksi. Tämä paketti antaa asiakkaalle varmuuden siitä, että osa on valmistettu vaadittujen standardien mukaisesti ja mahdollistaa täydellisen jäljitettävyyden mahdollisissa laatuongelmissa.
Tarkkuustyöstöprosessin viimeinen vaihe on pakkaus ja logistiikka. Osat on pakattava huolellisesti, jotta ne eivät vaurioidu kuljetuksen aikana, varsinkin jos niissä on herkkiä ominaisuuksia tai kriittisiä pintoja. Korroosionestokäsittelyjä, kuivausaineita ja pehmustettuja pakkauksia käytetään usein suojaamaan osia kuljetuksen aikana.
Logistiikkasuunnittelulla varmistetaan, että osat toimitetaan asiakkaalle ajallaan ja oikea määrä. Tämä voi edellyttää koordinointia huolitsijoiden, tullivälittäjien ja varastotiimien kanssa toimitusketjun sujuvan toiminnan varmistamiseksi.
| Vaihe | Keskeiset toiminnot | Tyypillinen kesto |
| Suunnittelu ja DFM | Suunnittelun tarkistus, materiaalin valinta | 1-3 viikkoa |
| Ohjelmointi ja asetukset | CAM-ohjelmointi, valaisimen suunnittelu | 1-5 päivää |
| Koneistus | Rouhinta, viimeistelytyöt | Vaihtelee osittain |
| Tarkastus | Käynnissä oleva ja lopputarkastus | 1-3 tuntia |
| Viimeistely | Anodisointi, pinnoitus, lämpökäsittely | 1-5 päivää |
| Pakkaus ja toimitus | Suojapakkaus, logistiikka | 1-3 päivää |
Sovelluskentät Erittäin tarkka harvinaisten maametallien kiillotusjauhe soveltuu TFT - LC...
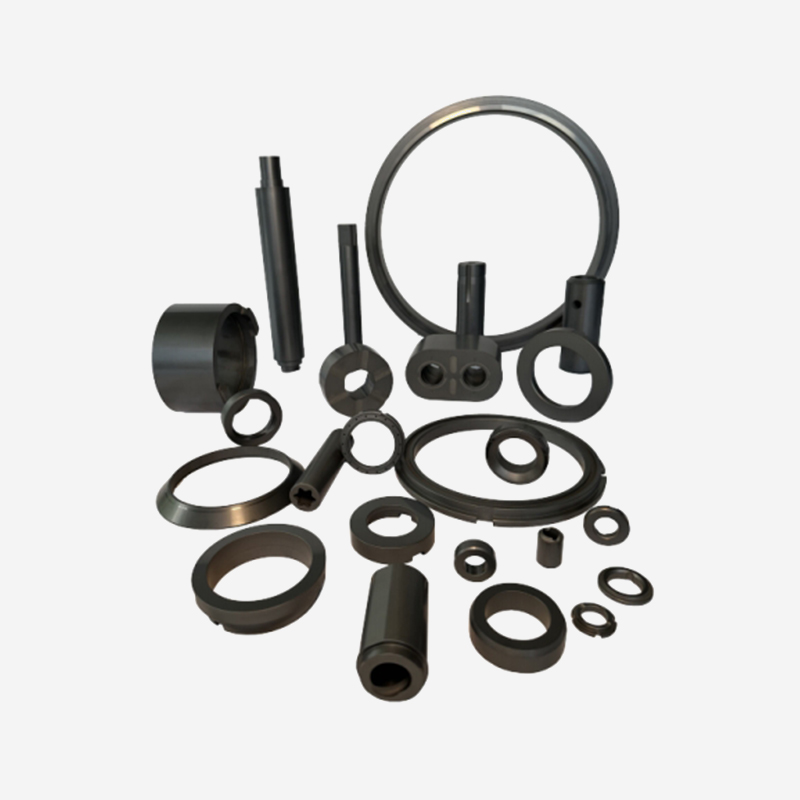
Piikarbidimateriaaleilla on erittäin korkea kovuus ja lujuus, erinomainen kulutuskestävyys ja kul...
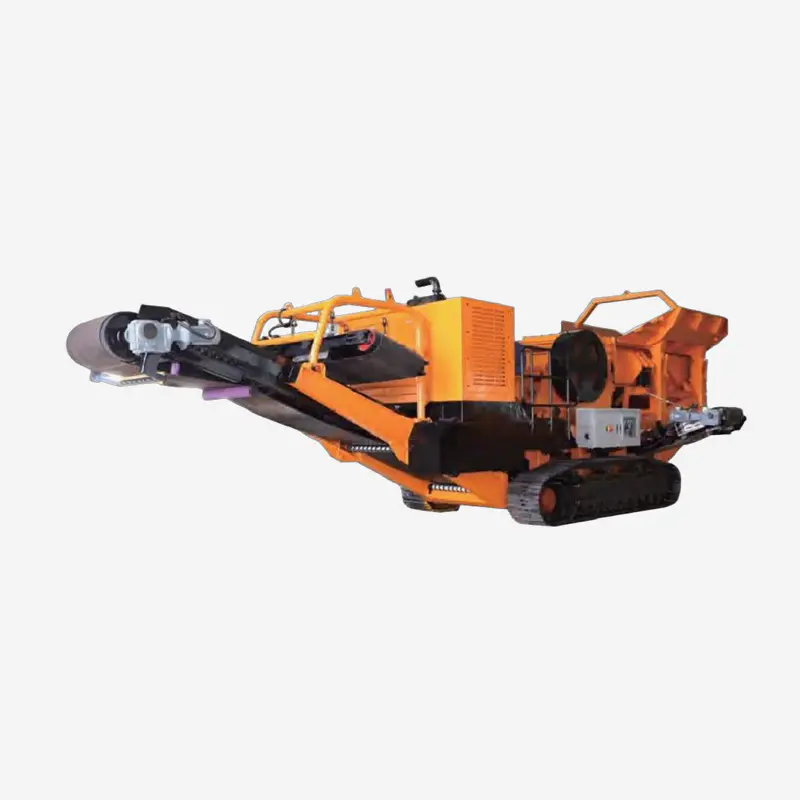
CT710J-telakäyttöinen murskausasema on yksi Shanghai SUNFUN Machinery Manufacturing Co., Ltd:n va...
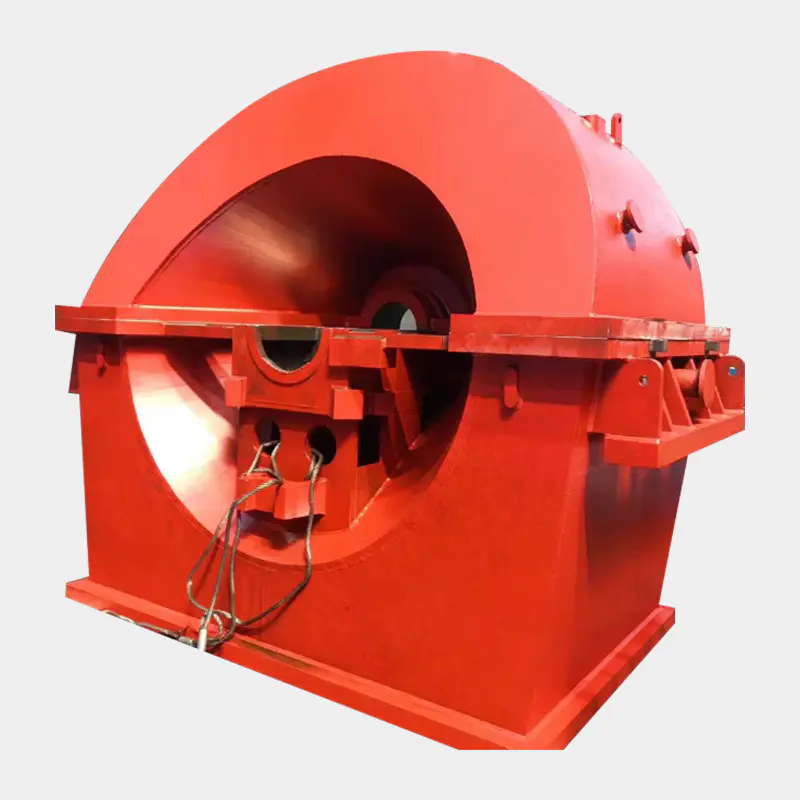
Sylinterin kokonaispaino: 16072Kg Pituus: 4210mm*Leveys:4340mm*Korkeus:3130mm
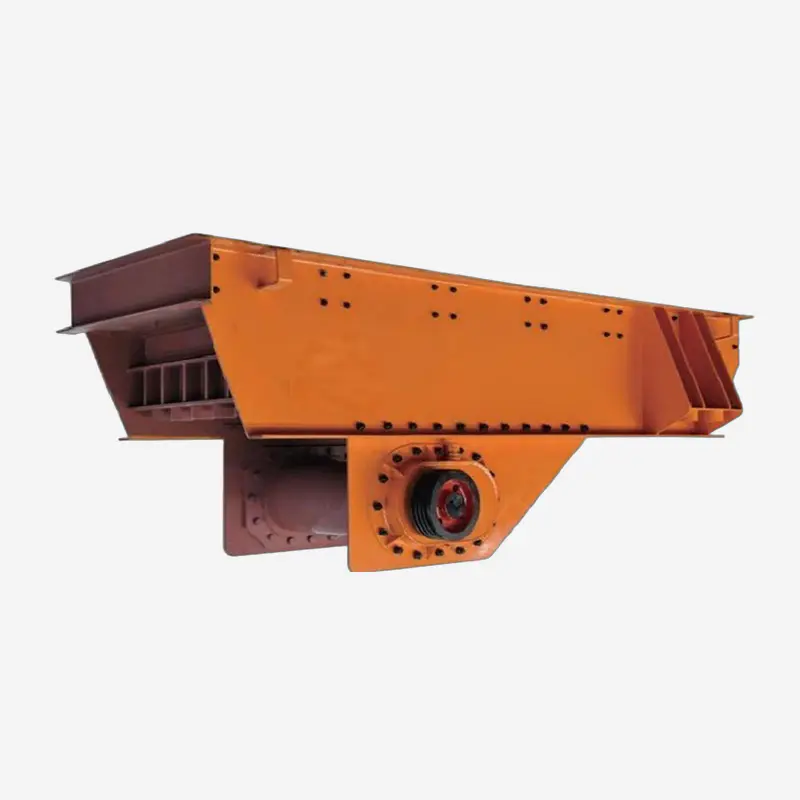
Yrityksemme lineaarinen tärisevä syöttölaite, jota käyttää värähtelevä moottori, on vakaa tärinä,...
Oletko valmis innovoimaan yhdessä? Ota yhteyttä asiantuntijoihimme.
Ota yhteyttä
Address: 288 Shande Road, Shanyang Town, Jinshanin alue, Shanghai, Kiina TEL/WhatsApp:Mobiilipääte