
Mikrohuokoiset keraamiset tyhjiöistukat
Kehittyneitä huokoisia rakenteita hyödyntävät istukat tarjoavat tasaisen imukyvyn ja rikkomattoma...

Pieni konepaja Ohiossa sai kiireellisen tilauksen 200 hydraulisen jakotukin lohkosta, jotka vaativat 18 erilaista porausoperaatiota, joissa kunkin paikkatoleranssi oli ±0,02 mm. Liikkeen omistajalla oli kaksi vaihtoehtoa: asentaa kukin lohko manuaalisesti manuaaliseen jyrsinkoneeseen, jonka arvioitu sykliaika on 45 minuuttia kappaletta kohden, tai ohjelmoida CNC-työstökeskus, joka teki jokaisen lohkon valmiiksi 12 minuutissa täydellisellä toistettavuudella. Hän valitsi CNC:n, toimitti tilauksen kolme päivää etuajassa ja ansaitsi pitkäaikaisen sopimuksen asiakkaan kanssa. Tämä päätös ei koskenut vain nopeutta – se koski modernin tuotannon mullistaneen valmistusteknologian omaksumista.
Tietokoneen numeerinen ohjauskoneistus on nykyaikaisen valmistuksen selkäranka. Ilmailu-avaruuskomponenteista ja lääketieteellisistä implanteista autoosiin ja kulutuselektroniikkaan CNC-koneet tuottavat tarkkuusosia, jotka antavat voiman maailmalle. Mutta mitä CNC-työstö tarkalleen ottaen on? Tämä kattava opas selittää prosessin, tutkii sen laaja-alaisia sovelluksia ja tarkastelee sekä sen etuja että rajoituksia. Oletpa sitten uusi valmistuksessa tai arvioimassa tuotantomenetelmiä seuraavaa projektiasi varten, tämä resurssi auttaa sinua ymmärtämään, miksi CNC-koneistuksesta on tullut tarkkuusvalmistuksen kultastandardi.
CNC-työstö on vähentävä valmistusprosessi, jossa käytetään esiohjelmoitua tietokoneohjelmistoa työstökoneiden ja leikkauslaitteiden liikkeen ohjaamiseen. Toisin kuin manuaalisessa koneistuksessa, jossa käyttäjä ohjaa suoraan koneen liikkeitä käsipyörien ja vipujen avulla, CNC-koneet noudattavat digitaalista koodia – tyypillisesti G-koodia ja M-koodia –, joka sanelee jokaisen toiminnon äärimmäisen tarkasti. Tämä automaatio mahdollistaa monimutkaisten osien johdonmukaisen ja toistettavan tuotannon, joita olisi vaikea tai mahdoton valmistaa manuaalisesti.
CNC-tekniikkaa voidaan soveltaa monenlaisiin koneisiin, mukaan lukien myllyt, sorvit, reitittimet, hiomakoneet ja sähköpurkauskoneet. Jokainen konetyyppi palvelee tiettyä tarkoitusta. CNC-jyrsinkoneet käyttävät pyöriviä leikkaustyökaluja materiaalin poistamiseen kiinteästä työkappaleesta, mikä tekee niistä ihanteellisia monimutkaisten muotojen ja tasaisten pintojen luomiseen. CNC-sorvit puolestaan pyörittävät työkappaletta samalla kun kiinteä leikkaustyökalu poistaa materiaalia, mikä sopii täydellisesti sylinterimäisiin osiin, kuten akseleihin, holkkeihin ja kiinnikkeisiin. Edistyneemmät 5-akseliset CNC-koneet voivat pyörittää työkappaletta tai työkalupäätä useita akseleita pitkin samanaikaisesti, mikä mahdollistaa erittäin monimutkaisten geometrioiden luomisen yhdellä asennuksella.
CNC-työstö muuttaa ytimenään digitaalisen suunnittelun – 3D CAD-mallin – fyysiseksi osaksi tarkkojen, hallittujen materiaalinpoistotoimenpiteiden avulla. Prosessi on toistettavissa, skaalautuva ja pystyy pitämään toleranssit jopa ±0,005 mm, joten se on välttämätön aloilla, joilla tarkkuus on ensiarvoisen tärkeää.
CNC-työstöprosessi seuraa tarkasti määriteltyä vaihesarjaa alkaen digitaalisesta suunnittelusta ja päättyen valmiiseen fyysiseen osaan. Tämän työnkulun ymmärtäminen on välttämätöntä tekniikan kykyjen ja rajoitusten ymmärtämiseksi.
Ensimmäinen askel on 3D-CAD-mallin luominen osasta tietokoneavusteisella suunnitteluohjelmistolla. Tämä digitaalinen malli määrittelee osan geometrian, mitat ja toleranssit. Kun suunnittelu on valmis, se tuodaan CAM-ohjelmistoon, joka luo työstöradat ja konekoodit, jotka ohjaavat leikkaustyökaluja. CAM-ohjelmoija määrittää leikkausnopeudet, syöttönopeudet, työkaluvalinnat ja leikkaussekvenssit koneistusprosessin optimoimiseksi. Tuloksena oleva G-koodi ladataan sitten CNC-koneen ohjaimeen, joka tulkitsee koodin ja suorittaa koneistustoimenpiteet.
Työstön aikana työkappale pidetään tukevasti koneessa ruuveilla, istukkailla tai mukautetuilla kiinnikkeillä. Leikkuutyökalu pyörii tai liikkuu ohjelmoitujen ohjeiden mukaan poistaen materiaalia tarkoissa portaissa. Jäähdytysnestettä käytetään säätelemään lämpötilaa, voitelemaan leikkausrajapintaa ja poistamaan lastuja. Koko prosessin ajan käyttäjät valvovat konetta ja suorittavat prosessin aikana tarkastuksia varmistaakseen, että mitat pysyvät toleranssien sisällä. Kun koneistus on valmis, osalle voidaan tehdä toissijaisia toimenpiteitä, kuten purseenpoisto, pintakäsittely tai lämpökäsittely ennen lopputarkastusta ja toimitusta.
Tämä kolmivaiheinen työnkulku – suunnittelu, ohjelmointi ja koneistus – on jokaisen CNC-tuotannon perusta, olipa kyseessä sitten yksi prototyyppi tai satatuhatta osaa.
CNC-tekniikka käsittää useita erillisiä koneistusprosesseja, joista jokainen sopii erilaisiin geometrioihin ja tuotantovaatimuksiin. Yleisimpiä CNC-prosesseja ovat jyrsintä, sorvaus, poraus ja hionta.
CNC-jyrsintä on monipuolisin prosessi, joka pystyy tuottamaan monimutkaisia kolmiulotteisia muotoja tasaisille tai muotoilluille pinnoille. Jyrsinkoneet käyttävät pyöriviä monihampaisia leikkaustyökaluja materiaalin poistamiseen, ja ne voidaan varustaa automaattisilla työkalunvaihtajilla, jotka mahdollistavat useiden toimintojen suorittamisen yhdessä asennuksessa. Kolmiakselinen jyrsintä on yleistä prismaattisille osille, kun taas 4-akselinen ja 5-akselinen jyrsintä mahdollistaa monimutkaisten osien valmistamisen kaarevilla pinnoilla ja alileikkauksilla.
CNC-sorvausta käytetään sylinterimäisiin osiin, jolloin työkappale pyörii kiinteää leikkaustyökalua vasten. Sorvaustoiminnot sisältävät pintakäsittelyn, sorvauksen, kierteityksen, uran ja porauksen. Nykyaikaiset sorvauskeskukset sisältävät usein jännitteelliset työkalut, jotka mahdollistavat jyrsintä- ja poraustoiminnot ilman, että osaa irrotetaan sorvista – tämä ominaisuus tunnetaan jyrsintäsorvauksena tai monitoimina.
CNC-porausta käytetään tarkkojen reikien luomiseen tarkalla halkaisijalla ja syvyydellä. Kehittyneisiin poraussykleihin voi kuulua syvien reikien poraus ja sisäkierteiden kierteet. CNC-hionnalla saadaan aikaan hienojakoisia pintakäsittelyjä ja tiukkoja toleransseja karkaistuissa materiaaleissa, usein viimeistelynä muiden koneistusprosessien jälkeen.
Yleiset CNC-prosessit sovelluksen mukaan
Suhteellinen käyttötiheys tyypillisissä CNC-koneistuspajoissa. Jyrsintä ja sorvaus ovat yleisimpiä ensisijaisia prosesseja.
CNC-työstö palvelee lähes kaikkia toimialoja, jotka vaativat erittäin tarkkoja komponentteja. Teknologian kyky tuottaa monimutkaisia geometrioita tiukoilla toleransseilla tekee siitä välttämättömän kriittisissä sovelluksissa.
Ilmailuteollisuudessa CNC-työstö tuottaa rakennekomponentteja, moottorin osia, laskutelineitä ja turbiinien siipiä materiaaleista, kuten titaanista, Inconelista ja alumiinista. Näiden osien on kestettävä äärimmäisiä lämpötiloja, paineita ja rasituksia, ja kaikki poikkeamat spesifikaatioista voivat vaarantaa turvallisuuden. Lääketieteellisten laitteiden teollisuudessa CNC-työstöllä luodaan kirurgisia instrumentteja, ortopedisia implantteja, hammasproteesia ja diagnostisten laitteiden komponentteja. Ruostumattoman teräksen, titaanin ja PEEK:n kaltaisia materiaaleja käytetään yleisesti, ja osien on täytettävä tiukat bioyhteensopivuus- ja puhtausstandardit.
Autoteollisuus luottaa CNC-koneistukseen moottorilohkojen, sylinterinkansien, voimansiirtokomponenttien ja jousitusosien osalta. Suuren volyymin tuotannossa käytetään usein CNC-koneita ytimien valmistukseen, kun taas pienivolyymi- ja prototyyppityössä hyödynnetään CNC-työstökeskusten joustavuutta. Elektroniikkateollisuudessa CNC-työstö tuottaa jäähdytyslevyjä, koteloita, liittimiä ja puolijohdekomponentteja nykyaikaisten laitteiden edellyttämällä tarkkuudella. Tarkkuusmekaaniset valmistusratkaisumme palvelevat kaikkia näitä teollisuudenaloja ja toimittavat osia, jotka täyttävät vaativimmatkin vaatimukset.
Materiaalikykytutka
Tyypillinen tarkkuuskoneistuksen kyky yleisille materiaalityypeille. Alumiini ja ruostumaton teräs ovat yleisimmin jalostettuja, kun taas titaani ja Inconel vaativat erikoistyökaluja ja asiantuntemusta.
CNC-työstö tarjoaa useita selkeitä etuja verrattuna manuaaliseen koneistukseen ja muihin valmistusprosesseihin, joten se on ensisijainen valinta monenlaisiin sovelluksiin.
Tarkkuus ja tarkkuus ovat kenties CNC-koneistuksen merkittävimmät edut. Prosessin tietokoneohjattu luonne eliminoi manuaaliseen käyttöön liittyvän vaihtelun ja varmistaa, että jokainen valmistettu osa vastaa tarkasti suunnittelun vaatimuksia. Tämä toistettavuus on välttämätöntä aloille, joilla vaaditaan tasaista laatua suurilla tuotantosarjoilla.
Nopeus ja tehokkuus ovat myös tärkeitä etuja. CNC-koneet voivat toimia jatkuvasti ilman, että käyttäjä puuttuu asiaan, ja usein valot sammuvat työajan ulkopuolella tuottavuuden maksimoimiseksi. Kun ohjelma on kehitetty, samaa osaa voidaan valmistaa jatkuvasti suurella nopeudella, mikä lyhentää sykliaikoja ja alentaa osakohtaisia kustannuksia. Monimutkaisille osille CNC-työstö voi suorittaa useita operaatioita yhdellä asennuksella, mikä vähentää käsittelyyn ja uudelleensijoittamiseen liittyvää aikaa ja kustannuksia.
Joustavuus on toinen suuri etu. CNC-koneet voidaan ohjelmoida nopeasti uudelleen suunnittelumuutoksien tai uusien osien mukaan, joten ne soveltuvat ihanteellisesti prototyyppien valmistukseen ja vähäiseen tuotantoon. 5-akselisten ja moniajokoneiden yleistyessä yhä monimutkaisempia geometrioita voidaan tuottaa ilman toissijaisia toimintoja tai useita asetuksia.
Tärkeimmät edut
Alan edut
Monista eduistaan huolimatta CNC-työstyksellä on useita rajoituksia, jotka on otettava huomioon tuotantomenetelmiä arvioitaessa.
Korkeat pääomakustannukset ovat merkittävä markkinoille pääsyn este. CNC-koneet ovat kalliita hankkia, asentaa ja huoltaa, ja tarvittavat tukilaitteet, kuten työkalut, työnpito- ja tarkastusjärjestelmät, lisäävät kokonaisinvestointia. Pienissä myymälöissä tai pienivolyymiprojekteissa kustannukset voivat olla kohtuuttomat, mikä tekee manuaalisesta koneistuksesta tai ulkoistamisesta houkuttelevampia vaihtoehtoja.
Ohjelmoinnin ja asetusten monimutkaisuus on toinen rajoitus. Työstöratojen ja G-koodin luominen monimutkaisille osille vaatii ammattitaitoisia ohjelmoijia, joilla on asiantuntemusta CAM-ohjelmistoista. Ohjelmointivirheet voivat johtaa työkalun törmäyksiin, romutettuihin osiin ja konevaurioihin, joten ohjelmoinnin aika ja kustannukset on otettava huomioon projektisuunnittelussa. Yksinkertaisten osien ohjelmointikustannukset voivat olla suuremmat kuin CNC-automaation edut.
Myös materiaali- ja työkalurajoitukset ovat olemassa. Vaikka CNC-koneistuksella voidaan käsitellä monenlaisia materiaaleja, jotkin materiaalit, kuten karkaistu teräs, keramiikka ja komposiitit, ovat vaikeita tai kalliita työstää. Työkalujen kuluminen on jatkuvaa huomioitavaa, ja työkalukustannukset voivat olla merkittäviä koville materiaaleille tai pitkille tuotantoajoille. Lisäksi CNC-työstö on vähentävä prosessi, mikä tarkoittaa, että siitä syntyy jätemateriaalia lastuina ja romuina, joiden käsittely kalliilla materiaaleilla voi olla kallista.
| Ominaista | CNC-työstö | Manuaalinen koneistus |
| Tarkkuus | ±0,005 - 0,025 mm | ±0,05 - 0,25 mm |
| Toistettavuus | Erinomaiset, lähes identtiset osat | Operaattorista riippuvainen |
| Tuotantonopeus | Korkea, jatkuva toiminta | Alempi, kuljettajan väsymys |
| Asennusaika | 1-4 tuntia tyypillisesti | 15-60 minuuttia |
| Ammattitaitovaatimus | Korkea (ohjelmointiasetukset) | Korkea (käden taito) |
| Hinta per osa | Vähenee äänenvoimakkuuden myötä | Lisääntyy monimutkaisuuden myötä |
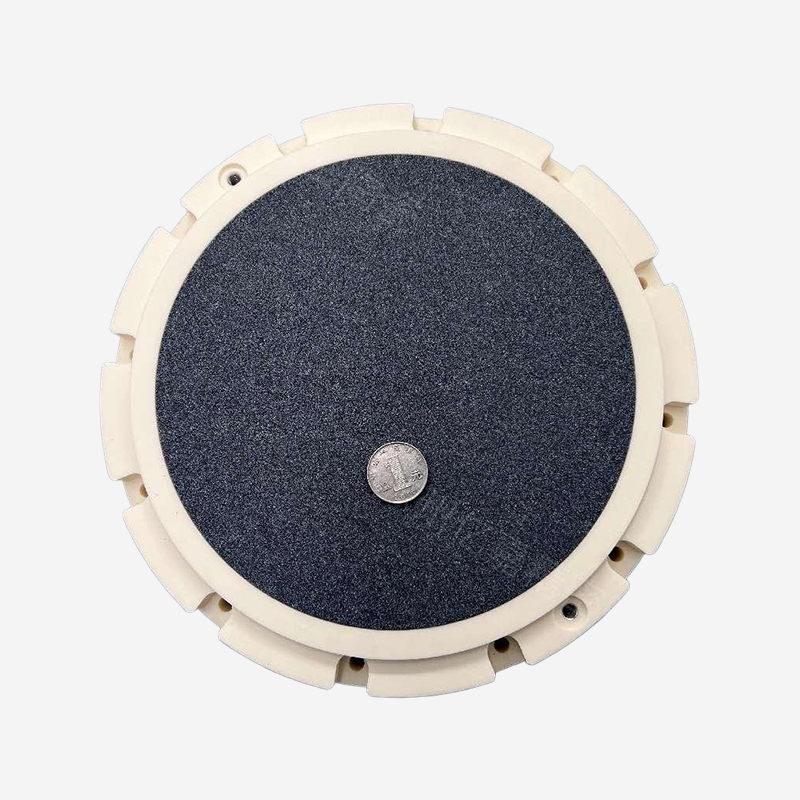
Kehittyneitä huokoisia rakenteita hyödyntävät istukat tarjoavat tasaisen imukyvyn ja rikkomattoma...
VSI-sarjan syväonteloinen pystyakselinen iskumurskain on yrityksemme kehittämä kone materiaalien ...
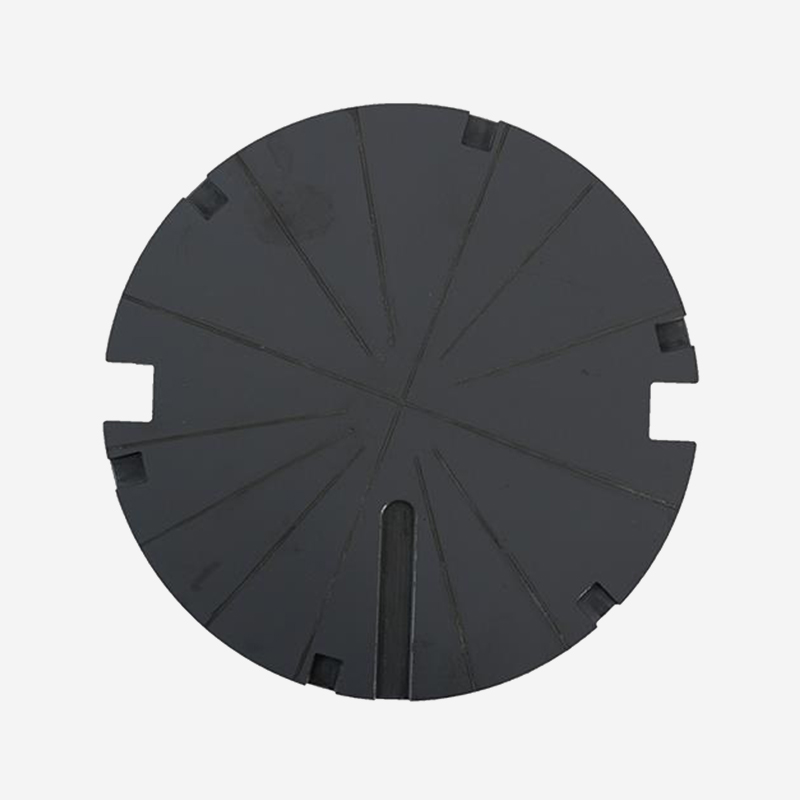
Tuotteen ominaisuudet Erittäin lämmönkestävyys: Kestää 1400 °C pitkään, korkea lämmönjoht...
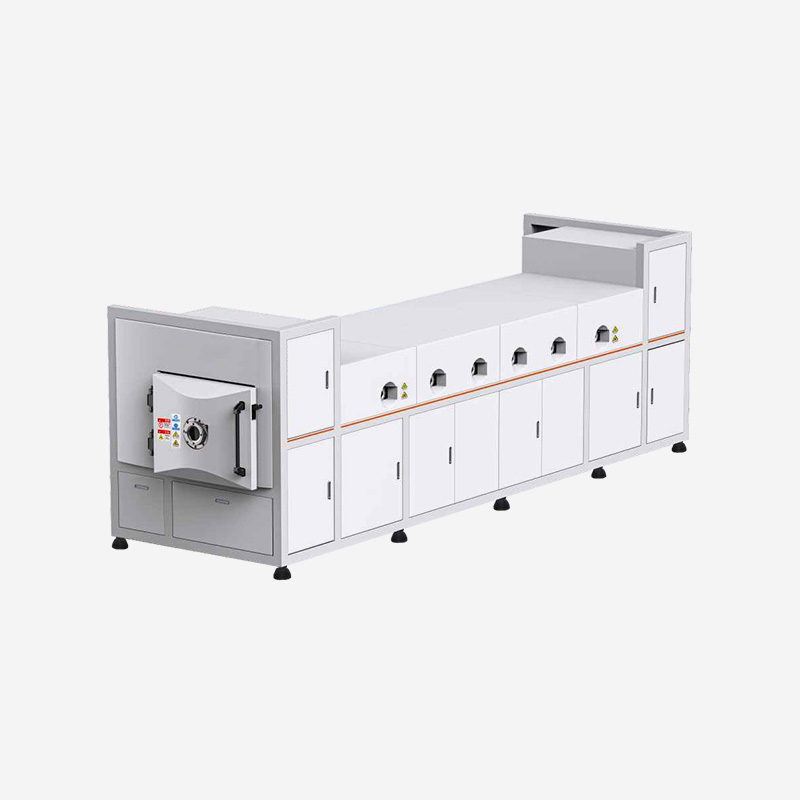
Kuormituksen lukitus sputterointitekniikka, RF-, DC-, HiPIMS-suurtehopulssimagnetronisputterointi...
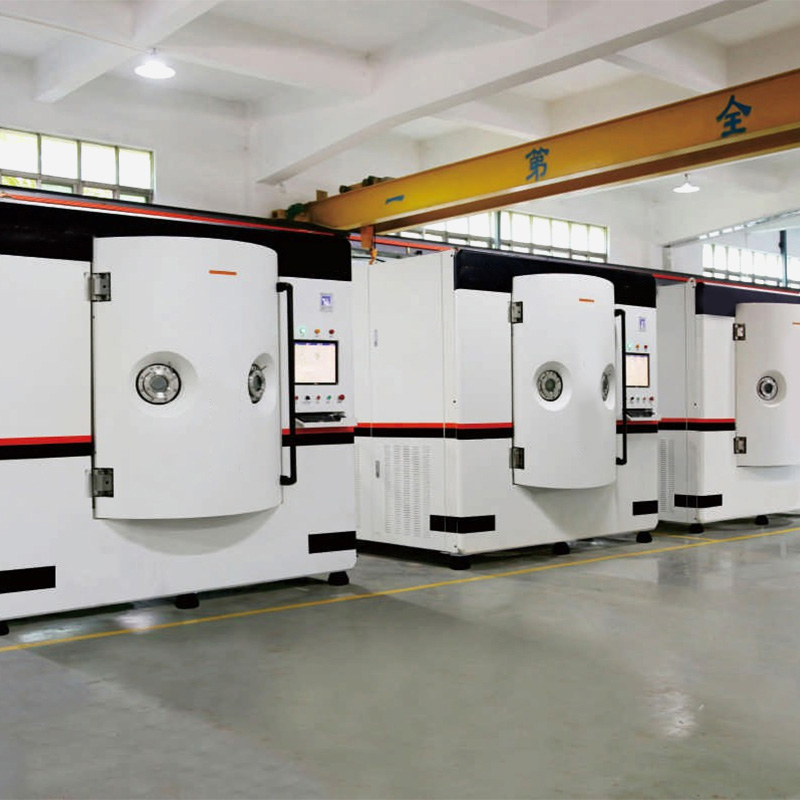
MF-sputterointitekniikasta on tullut magnetronisputteroinnin valtavirran tekniikka. Se on parempi...
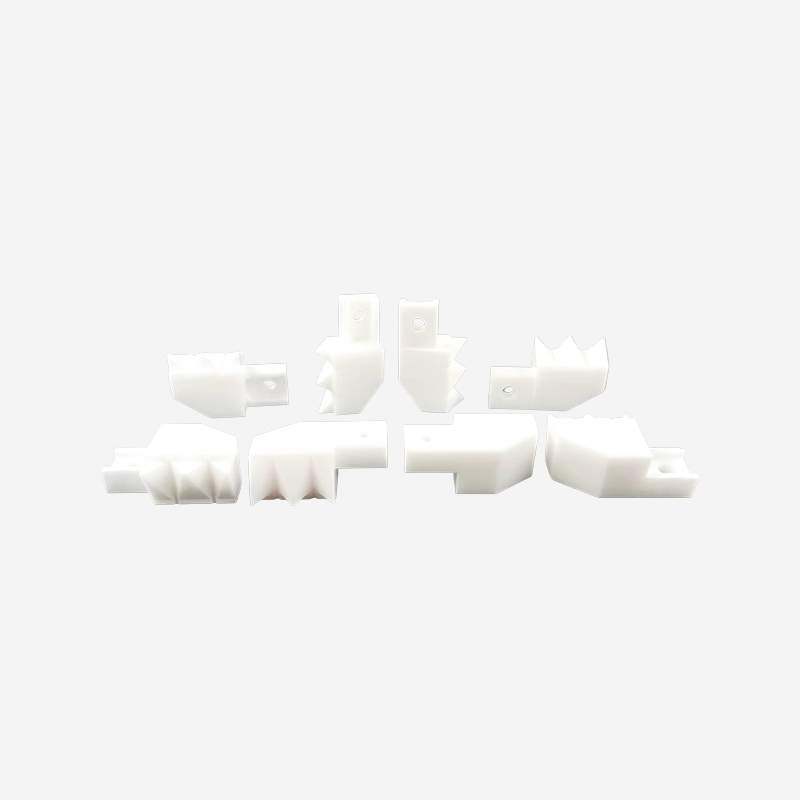
Erikoistuneet erittäin tiukoille toleransseille, koneistetut keraamiset levymme ja mukautetut osa...
Oletko valmis innovoimaan yhdessä? Ota yhteyttä asiantuntijoihimme.
Ota yhteyttä
Address: 288 Shande Road, Shanyang Town, Jinshanin alue, Shanghai, Kiina TEL/WhatsApp:Mobiilipääte