
Tyhjiökeraamiset imukupit
Tuotteen ominaisuudet Korkea puhtaus: Sileä pinta, pölytön, sopii tarkkuustyökappaleille,...

Jokaisella tyhjiöjärjestelmällä on persoonallisuus. Jotkut pitävät peruspaineen nopeasti ja pysyvät vakaina viikkoja; toiset näyttävät kehittävän uuden vuodon joka kerta, kun laippa avataan. Useimmissa tapauksissa ero ei ole pumpussa tai säätimessä. Se on tyhjiökammio: sen geometria, sisäpinta ja tapa, jolla se hitsattiin ja puhdistettiin.
Tämä opas selittää, mitä tulee ottaa huomioon tyhjiökammiota määritettäessä, ostettaessa tai tarkastaessa materiaalin valinnasta ja pintakäsittelystä laadunvalvontatarkastuksiin ja toimittajan arviointiin.
Tyhjiökammio on suljettu astia, joka sallii prosessin suorittaa ympäröivää ilmakehää alhaisemmalla paineella. Sovelluksesta riippuen kammio voi toimia karkeassa tyhjiössä (yli 1 mbar), korkeassa tyhjiössä (noin 1 x 10^-3 mbar) tai ultrakorkeassa alipaineessa (alle 1 x 10^-7 mbar). Mitä pienempi tavoitepaine, sitä enemmän huomiota jokainen yksityiskohta vaatii.
Kammion suunnittelu määrää kolme asiaa: kuinka nopeasti järjestelmä saavuttaa tavoitepaineen, kuinka alhainen se paine voi olla ja kuinka vakaa se pysyy prosessin aikana. Nämä tulokset riippuvat perusmateriaalista, sisäisestä pinnan viimeistelystä, tiivisteiden lukumäärästä ja laadusta sekä sisäosien asennustavasta. Kammiossa, jonka sisäpinta on huono, saattaa kaasua ulos viikkoja; kammio, jossa on loukkuun jääviä tilavuuksia, ei saa koskaan saavuttaa teknisissä tiedoissa ilmoitettua painetta.
Kammio tulee myös suunnitella hyvää johtavuutta varten. Pumppuporttien tulee olla suuria, eivätkä sisäiset komponentit saa muodostaa kapeita kanavia, jotka hidastavat kaasun virtausta.
Ruostumaton teräs on useimpien korkea- ja ultrakorkeiden tyhjiökammioiden oletusmateriaali. Lajit, kuten 304L tai 316L, tarjoavat hyvän korroosionkestävyyden, alhaisen kaasunmuodostuksen sähkökiillotuksen jälkeen ja vakaat mekaaniset ominaisuudet lämpösyklissä. Alumiini valitaan usein suuriin kammioihin tai liikkuviin osiin, koska se on kevyempi ja sillä on parempi lämmönjohtavuus, mutta sen huokoista oksidikerrosta on valvottava huolellisesti valmistuksen aikana. Alla olevassa taulukossa on yhteenveto yleisimmistä materiaalivalinnoista.
| Materiaali | Tyypillinen käyttö | Keskeinen etu | Päärajoitus |
|---|---|---|---|
| 304/316L ruostumatonta terästä | Korkeatyhjiö- ja UHV-kammiot | Alhainen kaasupäästö, erinomainen hitsattavuus | Raskaampi kuin alumiini |
| Alumiini 6061 | Suuret kammiot, pinnoitusjärjestelmät | Kevyt, hyvä lämmönjohtavuus | Vaatii erityistä pintatiivistystä |
| Happiton kupari | Tiivisteet ja läpiviennit | Erittäin alhaiset vuodot CF-laipoilla | Kallis, pehmeä |
Pintakäsittely ei ole kosmeettista. Suurtyhjiöön riittää usein puhdas helmipuhallettu tai passivoitu pinta. Ultrakorkeassa tyhjiössä sähkökiillotus poistaa mikrohalkeamat ja upotetut hiukkaset, jotka vangitsevat kaasua ja aiheuttavat virtuaalisia vuotoja. Puhdistus tulee tehdä emäksisellä pesuaineella, deionisoidulla vedellä ja tarvittaessa tyhjiöpaistojaksolla.
Jokainen hitsi on mahdollinen virtuaalisten vuotojen ja hiukkasten muodostumisen lähde. Täysiläpivientihitsaukset, jatkuvat hitsit pistehitsauksen sijaan ja rakenteet, jotka välttävät rakoja tai sokeita taskuja, vähentävät riskiä. Hitsauksen jälkeen kammioon tulee tehdä heliumvuototestaus, mieluiten vuodonilmaisin on liitetty kammioon ja heliumia ruiskutetaan jokaisen liitoksen ulkopuolelle.
Laippastandardin valinta vaikuttaa vuotojen tiiviyteen, asennuksen helppouteen ja pitkäaikaiseen kunnossapitoon. KF- ja ISO-laipat ovat käytännöllisiä karkeisiin ja korkeapainejärjestelmiin, koska ne ovat nopeita koota; Metallitiivisteillä varustetut CF-laipat ovat yleisiä UHV-sovelluksissa, koska ne voidaan paistaa ja saavuttaa erittäin alhaiset vuodot. Näkymäikkunat, sähköiset läpiviennit ja kaasun sisääntulot on suunniteltava siten, että niiden materiaalien lämpölaajeneminen on yhteensopivaa eivätkä ne pääse ulos kaasusta.
Jokaisen kammion on kestettävä ilmakehän paine ilman pysyviä muodonmuutoksia. Seinämän paksuus, jäykistysrivat ja porttien sijoitus ovat siksi rakenteellisia päätöksiä. Samalla portin koko ja sisäinen geometria määrittävät tehokkaan pumppausnopeuden. Suuri kammio pienellä ulostulolla pumppaa hitaasti riippumatta siitä, kuinka tehokas tyhjiöpumppu on.
Paras tyhjiökammiorakenne epäonnistuu, jos sitä ei voida työstää vaadituilla toleransseilla. Laippapintojen on pysyttävä tasaisina ja yhdensuuntaisina, O-renkaan urien on oltava muutaman sadasosan millimetrin etäisyydellä ja pulttikuvioiden on oltava linjassa vastaavien laitteistojen kanssa. Käytännössä tämä tarkoittaa, että kammion valmistajalla tulisi olla oma koneistus-, tarkastus- ja pintakäsittelykyky sen sijaan, että se luottaisi erillisiin alihankkijoihin.
Toimipisteessämme yhdistämme 0,001 mm:n tarkkuustyöstön 0,1 grammasta 150 tonniin osiin, minkä vuoksi voimme valmistaa kaikkea pienistä CF-komponenteista suuriin pinnoitekammioihin. Katso tarkempi katsaus kammiokomponenttien takana oleviin tarkkuusprosesseihin oppaastamme valmistetaan tarkkuuskoneistettuja osia .
Älä luota pelkästään tyhjiökammion toimittajan sanaan. Pyydä heliumvuototestiraportti, materiaalitodistus ja mittatarkastuspöytäkirja ennen asennuksen ajoittamista.
Toimittajan tulee pystyä tarjoamaan vähintään:
Puolijohdeprosessit, kuten sputterointi, syövytys ja kemiallinen höyrypinnoitus, vaativat vakaan suurtyhjiön tai ultrakorkean tyhjiön ympäristön. The tyhjiökammio tulee vastustaa hiukkasten muodostumista, sietää reaktiivisia kaasuja ja pitää pinnat puhtaina prosessien välillä. Kolmannen sukupolven puolijohdemateriaalien, kuten piikarbidin, kammion on usein toimittava korkean lämpötilan komponenttien ja erikoiskeraamisten osien kanssa. Siksi valmistamme erityisiä suur- ja ultrakorkeat tyhjiöpuolijohdekammioita, joiden sisäinen geometria ja hitsin laatu on tiukasti kontrolloitu.
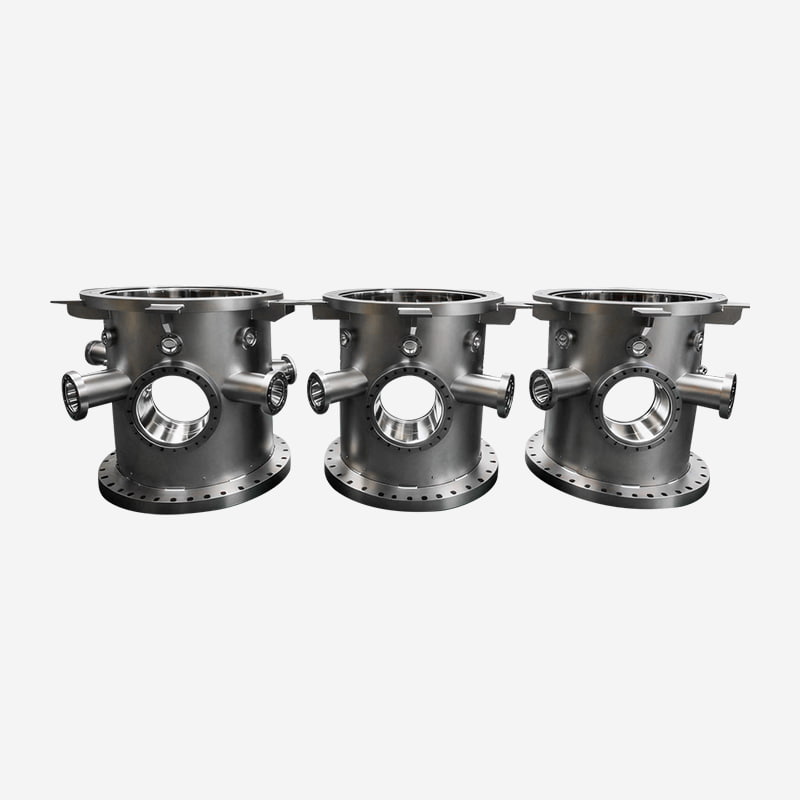 Korkeatyhjiö- ja erittäin korkeatyhjiöpuolijohdetyhjiökammiot Nämä kammiot on rakennettu vakaisiin HV/UHV-ympäristöihin puolijohdeprosessoinnissa, ja niissä on kontrolloitu geometria ja vuototestaus. Harkitse niitä silloin, kun reaktiiviset kaasut ja korkean lämpötilan komponentit vaativat puhdasta ja luotettavaa tyhjiötehoa. Näytä tuote →
Pinnoitejärjestelmissä käytetään kammioita, joissa on suuret sisätilavuudet, useita pääsyportteja ja usein erikoistuneita kiinnikkeitä rullalta rullalle tai inline-käsittelyyn. Kammion rungon on tarjottava rakenteellinen jäykkyys tyhjökuormituksen alaisena pitäen samalla sisäpinnat yhteensopivina kerrostetun kalvon kanssa. Jatkuvissa päällystyslinjoissa kammion pituus ja porttien asettelu räätälöidään tyypillisesti prosessin mukaan. Jatkuvalinjaiset pinnoitekammiomme on rakennettu tätä vaatimusta varten.
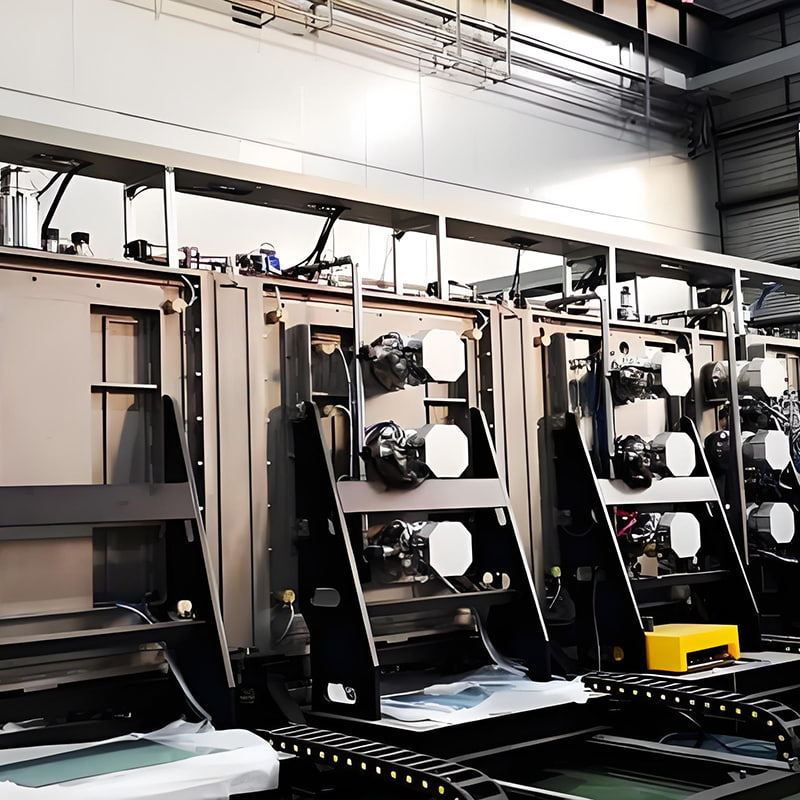 Jatkuvat linjapinnoitekammiot inline-tuotantoon Suunniteltu suurikokoisille pinnoitusjärjestelmille, joissa on mukautetut porttiasettelut ja jäykät tyhjiörakenteet. Ne tukevat rullalta rullalle tai inline-käsittelyä, mikä tekee niistä sopivia korkean suorituskyvyn jatkuvassa pinnoituksessa ja monikerrospinnoitussovelluksissa. Näytä tuote →
Tyhjiökammioita käytetään myös vedyn tuotannossa, polttokennokomponenttien testauksessa ja litiumakkujen kuivaus- tai täyttölinjoissa. Näissä sovelluksissa yhdistyvät usein kosteudenhallinta, tyhjiön eheys ja turvallisuusvaatimukset. Kammio, jonka pintakäsittely on väärä, voi vangita kosteutta ja pakottaa pidempiä pumppausjaksoja, mikä vähentää suoraan läpijuoksua. Vetyenergia- ja litiumakkukammiomme ratkaisevat tämän ongelman kontrolloiduilla sisäpinnoilla ja vuototestatuilla hitsaussaumoilla.
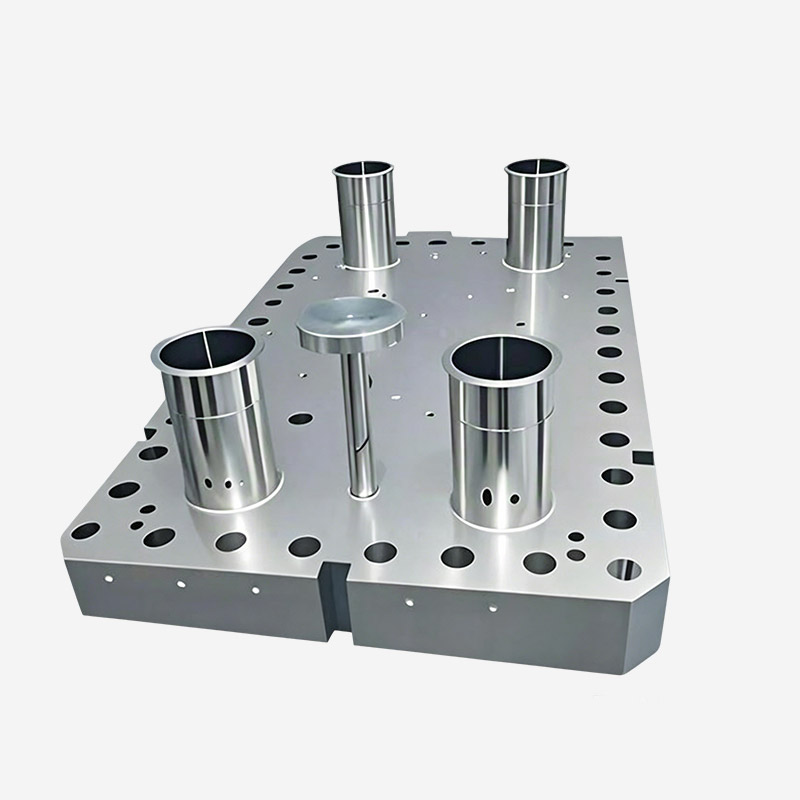 Tyhjiökammiot vetyenergia- ja litiumakkuprosesseihin Nämä kammiot käsittelevät kosteuden hallintaa ja tyhjiön eheyttä vedyn tuotannossa, polttokennojen testauksessa ja akun kuivaamisessa tai täytössä. Hallitut sisäpinnat ja vuototestatut hitsit auttavat lyhentämään pumppaussyklejä ja parantamaan prosessin turvallisuutta. Näytä tuote →
Muut sovellukset, mukaan lukien ilmailu-avaruussimulointi, optinen pinnoitus ja kuituoptinen käsittely, asettavat omat rajoitteensa, kuten suuret kokonaismitat tai erityiset näkymän vaatimukset.
Luotettavan toimittajan ei tulisi vain piirtää kammiota ja hitsata se; Niiden pitäisi myös auttaa sinua valitsemaan oikean materiaalin, laipat, sisäisen käsittelyn ja testaussuunnitelman. Kokemuksemme mukaan seuraavat kysymykset kaventavat luetteloa nopeasti:
klo AURINGONFUNKKI , olemme noudattaneet tätä lähestymistapaa vuodesta 1986 lähtien yhdistäen tyhjiölaitteiden valmistuksen tarkkuuskoneistukseen ja suurten osien valmistukseen. Tämä yhdistelmä pitää toleranssit hallinnassa ensimmäisestä leikkauksesta viimeiseen vuototestiin.
Suurtyhjiössä ja UHV:ssä 304L tai 316L ruostumaton teräs on yleensä turvallisin valinta alhaisen kaasunpäästönsä ja hyvän hitsattavuuden vuoksi. Alumiini on käytännöllinen vaihtoehto suurille tai painoherkille kammioille, mutta se vaatii huolellisempaa pintakäsittelyä.
Karkea pinta vangitsee kaasumolekyylejä ja prosessijäämiä. Sähkökiillotetut tai oikein passivoidut pinnat vapauttavat kaasua nopeammin, lyhentävät pumppausaikaa ja vähentävät hiukkaskontaminaatiota herkissä prosesseissa.
Kyllä. Geometria, porttien lukumäärä ja tyyppi, materiaali, pintakäsittely ja testausvaatimukset voidaan kaikki mukauttaa prosessiin. Anna toimittajallesi käyttöpainealue, kaasutyypit, lämpötila-alue ja odotettu sykliaika.
Pyydä mittatarkastusraportti, materiaalitodistukset, heliumvuototestitulokset ja puhdistuspöytäkirja. Jos kammiossa on hitsaus, pyydä myös hitsin tarkastuspöytäkirjoja.
Tuotteen ominaisuudet Korkea puhtaus: Sileä pinta, pölytön, sopii tarkkuustyökappaleille,...
Sovelluskentät Erittäin tarkka harvinaisten maametallien kiillotusjauhe soveltuu TFT - LC...
Käyttöalue: Peitelasi Peitelasin käsittely elektroniikkatuotteille, kuten kosketusnäytöil...
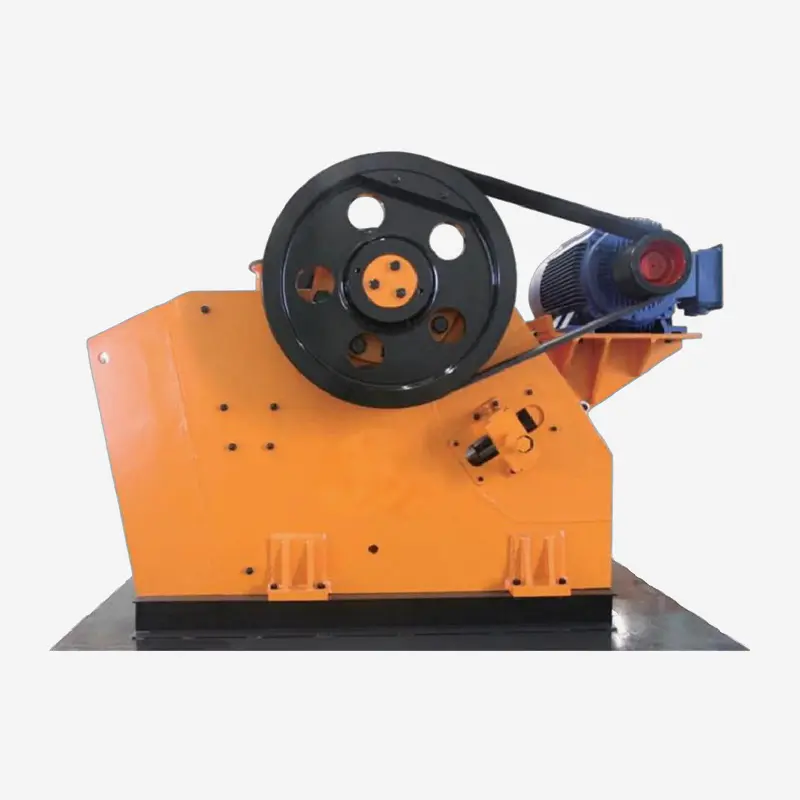
PV-sarjan leukamurskain on yrityksemme kehittämä uudenlainen laite. Se voi murskata erilaisia m...
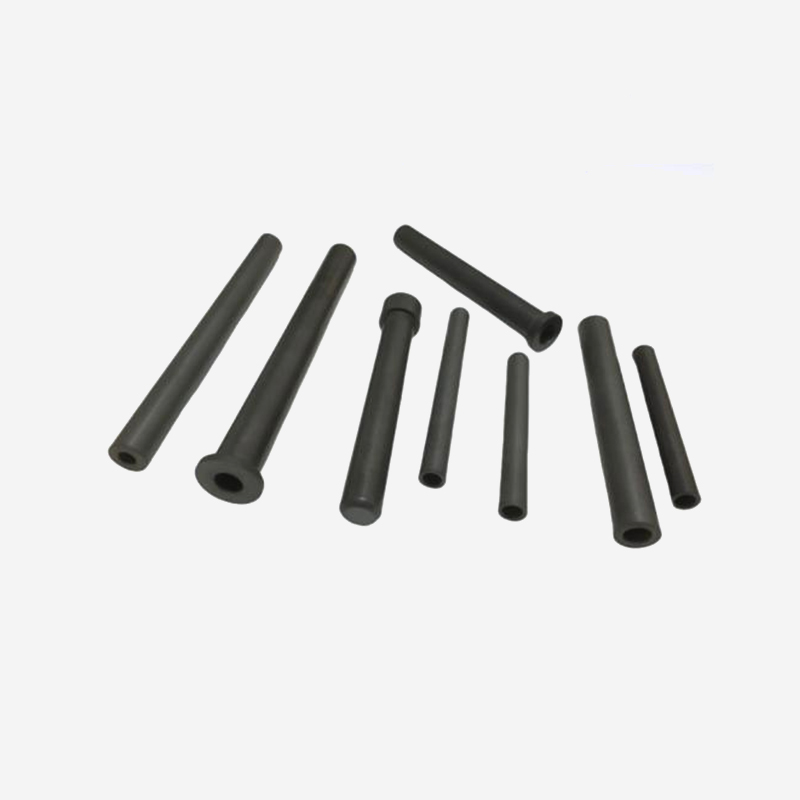
Piikarbidista valmistettu suojaholkki on muodostettu yhtenä kappaleena isostaattisella puristamal...
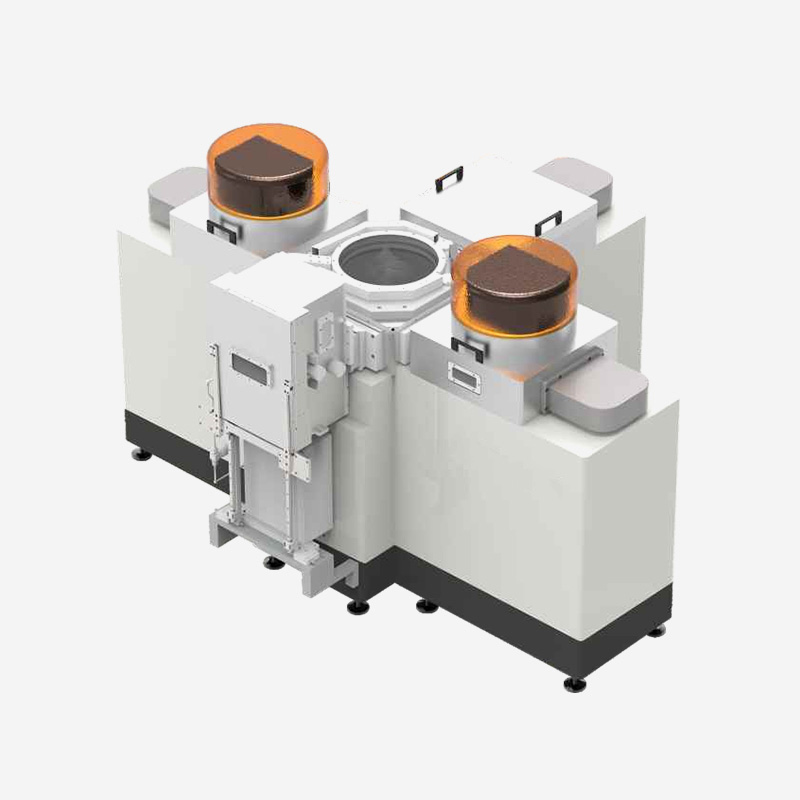
Kuvatut laitteet ja prosessi liittyvät suuren kapasiteetin plasmalla tehostettuun atomikerrospinn...
Oletko valmis innovoimaan yhdessä? Ota yhteyttä asiantuntijoihimme.
Ota yhteyttä
Address: 288 Shande Road, Shanyang Town, Jinshanin alue, Shanghai, Kiina TEL/WhatsApp:Mobiilipääte