
HCCA-sarjan kaari-ioni-tyhjiöpinnoituslaitteet
Valokaariionipinnoituskone on erittäin tehokas, vaaraton ja saasteeton laite. Siinä on nopea kerr...

Kun prosessiinsinööri määrittelee teollisuustyhjiökammion, ensimmäinen kysymys koskee harvoin pumppua. Se alkaa yleensä tavoitepaineesta, sisälle mahtuvien osien koosta ja siellä ajettavasta prosessista. Nämä kolme muuttujaa ohjaavat useimmat seuraavat päätökset.
Teollisuustyhjiökammio on suljettu kotelo, joka poistaa kaasumolekyylejä sisäosastaan hallitun matalapaineisen ympäristön luomiseksi. Käytännön haaste ei ole vain tyhjiön vetäminen; se pitää sen luotettavasti paikallaan, kun sisällä oleva prosessi tekee työnsä - pinnoitus, kuivaus, liimaus tai lämpökierto.
Tässä oppaassa kerrotaan, kuinka teollisuustyhjiökammiot toimivat, mitkä muoto- ja laippavaihtoehdot sopivat mihin tahansa käyttötarkoitukseen ja mitä tulee arvioida ennen ostamista.
Tyhjiökammio määritellään sen lopullisen paineen, pumppausnopeuden, sisäisen geometrian sekä sen seinissä ja tiivisteissä käytetyillä materiaaleilla. Paine ilmaistaan Pascalina (Pa) tai Torreina, ja toiminta-alue määrittää tarvittavan suunnittelun tason.
Karkea tyhjiö kattaa paineet noin 100 Pa:iin asti ja sitä käytetään yksinkertaiseen kuivaukseen ja kaasunpoistoon. Korkea tyhjiö toimii 10 -1 10:een -4 Pa-sarja ja on yleinen pinnoitusjärjestelmissä ja puolijohdetyökaluissa. Erittäin korkea tyhjiö toimii alle 10:ssä -7 Pa ja vaatii vähän kaasua aiheuttavia materiaaleja, kokonaan metallisia tiivisteitä, kuten CF-laippoja, ja tiukkoja puhdistusmenetelmiä.
Avaimen nouto: Määritä ensin prosessipaine ja varmista sitten, että kammion vaippa, laipat ja venttiilit on mitoitettu tälle painetasolle.
Paineen lisäksi kammion runko on mitoitettava sisään meneville työkappaleille tai kiinnikkeille. Seinämän paksuus, hitsin laatu ja pinnan viimeistely vaikuttavat kaikki kaasun poistoon ja kykyyn saavuttaa matala paine. Useimmissa teollisissa prosesseissa ruostumaton teräs 304 tai 316 on oletusmateriaali, kun taas alumiini on yleinen suurissa kammioissa, joissa paino on huolenaihe.
Kammion muoto määräytyy usein prosessin, ei mieltymysten mukaan. Jokaisella geometrialla on vahvuuksia, joilla on merkitystä tietyissä tuotantoasetuksissa.
| Kirjoita | Muoto | Tyypillinen käyttö |
|---|---|---|
| Laatikko | Suorakaiteen muotoinen | Lämpötestaus, eräkalusteet, tarkastustyökalut |
| Sylinterimäinen | Pyöreä litteillä päillä | Päällystys, kuivaus, kaasunpoisto, kiteen kasvatus |
| Pallomainen | Pallo | Avaruussimulaatio, tutkimus, tasapainetutkimukset |
| Bell Jar | Kupu nostomekanismilla | Optinen pinnoite, laboratoriotutkimus ja kehitys, pienet erät |
Laatikkokammiot ovat joustavimpia, kun työmäärään kuuluu kiinnittimiä tai outoja geometrioita. Sylinterimäiset kammiot ovat edullisia päällystyslinjoissa, koska työkappale voi pyöriä pumppausakselin sisällä. Pallomaiset kammiot ovat erinomaiset sovelluksissa, joissa tarvitaan tasaista paineen jakautumista. Kellopurkit ovat edelleen yleisiä tuotekehityksessä ja optisessa pinnoituksessa, koska kupua voidaan nostaa nopeasti.
Teolliset tyhjiökammiot eivät rajoitu puolijohdekankaisiin. Niillä on keskeinen rooli ilmailun testauksessa, päällystyslinjoissa, elintarvikejalostuksessa ja energialaitteiden valmistuksessa.
Puolijohteiden valmistuksessa kammioita käytetään pinnoittamiseen, syövytykseen, liimaukseen ja hehkutukseen. Kolmannen sukupolven piikarbidilaitteet (SiC) vaativat hallittuja erittäin suuria tyhjiöolosuhteita epitaksiaalisen kasvun ja kiekkojen liimauksen aikana. Oikein suunniteltu korkean tyhjiön ja ultrakorkean tyhjiön puolijohdekammio ylläpitää näiden prosessien tarvitsemaa matalaa peruspainetta ja vähäistä poistokaasua.
 Puolijohdeprosesseihin käytettävät suurtyhjiö- ja ultrakorkeat tyhjiökammiot Nämä kammiot täyttävät HV- ja UHV-standardit ja on heliumvuototestattu erittäin alhaisten vuotojen vuoksi, ja ne tukevat pinnoitusta, syövytystä, sidontaa ja hehkutusta puolijohteiden valmistuksessa. Näytä tuote →
Ilmailu- ja avaruusohjelmat käyttävät tyhjiökammioita avaruusolosuhteiden simulointiin, lämpökierron testaamiseen ja ilmailutekniikan, tiivisteiden ja rakennemateriaalien suorituskyvyn tarkistamiseen. Tällä alalla käytettävien kammioiden on usein sovitettava suuria kalusteita ja säilytettävä vakaa lämpötilan säätö. Ilmailun tyhjiökammiot on suunniteltu jäykkyyden ja koon mukaan, jota tarvitaan näihin vaativiin kokeisiin.
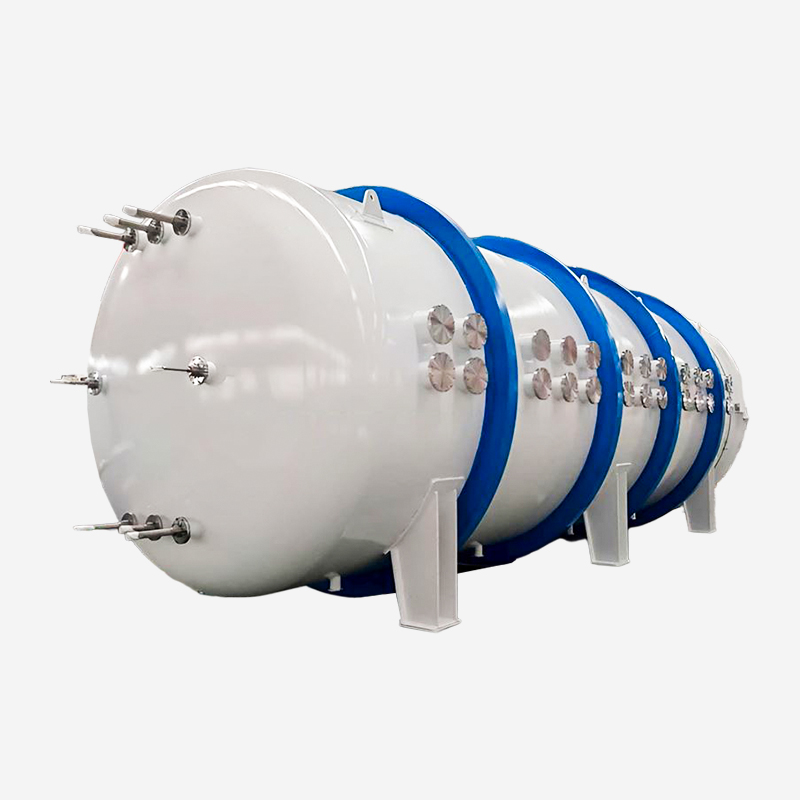 Ilmailun tyhjiökammiot äärimmäisten avaruusolosuhteiden simulointiin Näissä suurvakuumissa kokeellisissa kammioissa on vankka rakenteellinen eheys ja monimutkaiset tyhjiöliitännät, jotka sopivat ilmailu- ja avaruuskomponenttien lämpökiertoon ja suorituskyvyn testaamiseen. Näytä tuote →
Optiikan, autokomponenttien ja näyttöpaneelien pinnoituslinjat riippuvat kammioista, jotka tukevat sputterointia, haihdutusta tai PECVD-prosesseja. A jatkuvalinjainen pinnoituskammio auttaa säilyttämään läpäisykyvyn säilyttäen samalla tasaisen kalvon paksuuden alustalla.
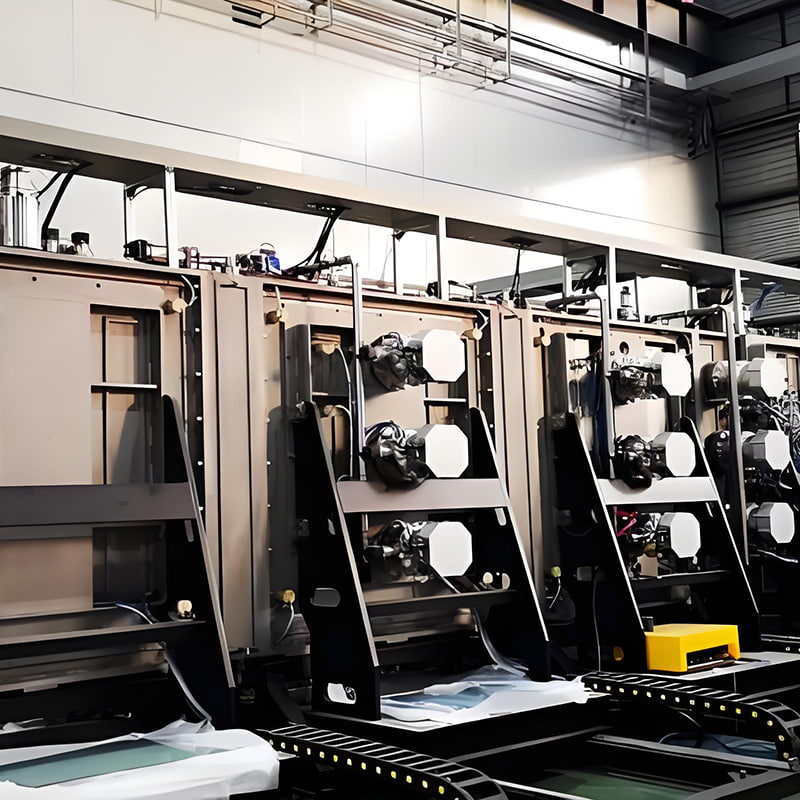 Jatkuvat linjapinnoitekammiot suuren volyymin rivituotantoon Jatkuvaan materiaalivirtaukseen ja monikerroksiseen pinnoitukseen suunnitellut kammiot lisäävät läpimenoa ja säilyttävät tasaisen kalvonpaksuuden, mikä on ihanteellinen optiikka-, auto- ja näyttöpäällystyslinjoille. Näytä tuote →
Pakastekuivaus, tyhjiökuivaus ja sterilointi ovat tyypillisiä sovelluksia lääke- ja elintarvikealalla. Nämä prosessit toimivat kohtalaisella tyhjiötasolla ja vaativat usein ruostumattomasta teräksestä valmistetun rakenteen, joka täyttää hygieniastandardit.
Ruostumaton teräs on tavallisin tyhjiökammioiden materiaali, koska se kestää korroosiota, siitä on vähän kaasua ja se on yhteensopiva useimpien prosessikemioiden kanssa. Alumiinia käytetään suuriin tai liikkuviin kammioihin, joissa paino on tärkeä. Pintakäsittely vaikuttaa suorituskykyyn: tasaisempi sisäpuoli vähentää kaasun adsorptiota ja helpottaa puhdistamista, mikä on erittäin tärkeää ultrakorkeassa tyhjiötyössä.
Laippastandardit määrittelevät, kuinka helppoa pumppujen, venttiilien ja mittarien liittäminen on. KF-laipat sopivat karkeisiin ja suuriin tyhjiökohteisiin. Kuparitiivisteillä varustetut CF-laipat tukevat erittäin suurta tyhjiötä. ISO-laipat sopivat suurtyhjiöjärjestelmiin, joissa on suurempi reikä. Oikea laippa vaikuttaa myös huoltoaikaan ja pitkäaikaisiin vuotomääriin.
Pumppausjärjestelmän on vastattava prosessin tilavuutta ja kaasukuormaa. Öljydiffuusiopumpuilla, turbomolekyylipumpuilla ja kuivapumpuilla on molemmilla vahvuuksia. Venttiilien tulee tiivistyä luotettavasti vaaditussa paineessa, ja ne on valittava niiden käyttötavan, käyttöiän ja materiaalien yhteensopivuuden mukaan.
Kammion vaippa, laipat ja sisäkiinnikkeet on koneistettava tiukoille toleransseille, jotta istukka tiivistyy oikein ja jännitys jakautuu tasaisesti. Valmistajan valinta, jolla on todistettu tarkkuustyöstöominaisuudet tekee mitattavissa olevan eron lopullisen kammion käyttöiässä ja vuototiiveydessä.
Kirjoita nämä seitsemän parametria muistiin ennen tarjouksen pyytämistä. Ne kattavat suurimman osan toimittajan esittämistä kysymyksistä.
Jos pystyt antamaan nämä arvot, valmistaja voi nopeasti arvioida kammion kokoonpanon, pumppausnopeuden ja kustannusalueen.
Korkea tyhjiö kattaa tyypillisesti alueen 10 -1 Pa alas 10:een -4 Pa, joka riittää useimpiin päällystys- ja kuivausprosesseihin. Ultrakorkea tyhjiö (UHV) on alle 10 -7 Pa ja vaatii vähän kaasua aiheuttavia materiaaleja, kokonaan metallisia tiivisteitä ja erittäin huolellista pinnan esikäsittelyä.
Käytä KF:tä karkeisiin ja suurtyhjiöjärjestelmiin, joissa on pieni porauskoko, CF:ää erittäin korkeaan tyhjiöön kuparisilla tiivistetiivisteillä ja ISO:ta suurtyhjiöjärjestelmissä, joissa tarvitaan suurempia halkaisijoita. Valinta riippuu myös siitä, kuinka usein laippa on avattava ja tiivistettävä uudelleen.
Kyllä, mutta vain jos kammion tilavuus, pumppausjärjestelmä ja sisäpinta on suunniteltu vaativimpaan prosessiin. Siirtyminen korkean lämpötilan prosessista vähän kaasua aiheuttavaan prosessiin saattaa vaatia lisäpuhdistus- ja paistoaikaa.
Evakuointiaika riippuu kammion tilavuudesta, pumpun nopeudesta, kaasukuormasta ja tavoitepaineesta. Sen arvioimiseksi toimittajat yleensä laskevat tehollisen pumppausnopeuden ja poistokaasun kokonaispinta-alan ja yhdistävät sen sitten vaadittuun painehäviöön.
Teollisuustyhjiökammion valinta on järjestelmäpäätös. Prosessipaine, työkuorman geometria ja prosessityyppi asettavat rajat kaikelle muulle – materiaalille, laippastandardille, pumppauskokoonpanolle ja tiivisteen rakenteelle.
Käytä aikaa spesifikaatioon ennen kuin vertaat toimittajia. Mittaa osat, jotka menevät sisään, vahvista tavoitepaine ja vuotonopeus ja selvitä prosessikemia. Kun nämä tosiasiat ovat käsissä, valintaprosessista tulee tekninen sopivuus, ei arvailu.
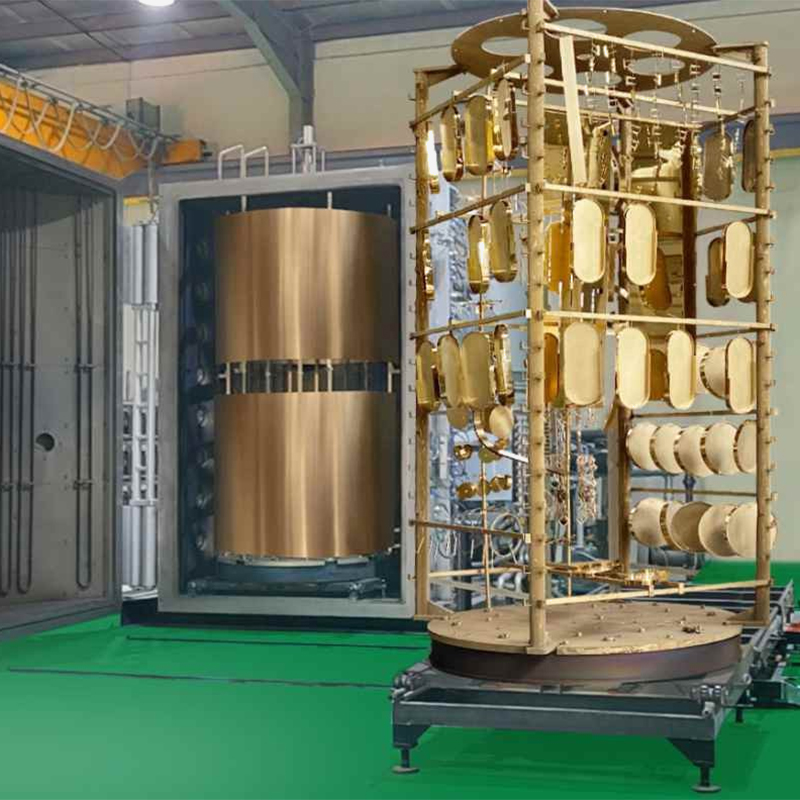
Valokaariionipinnoituskone on erittäin tehokas, vaaraton ja saasteeton laite. Siinä on nopea kerr...
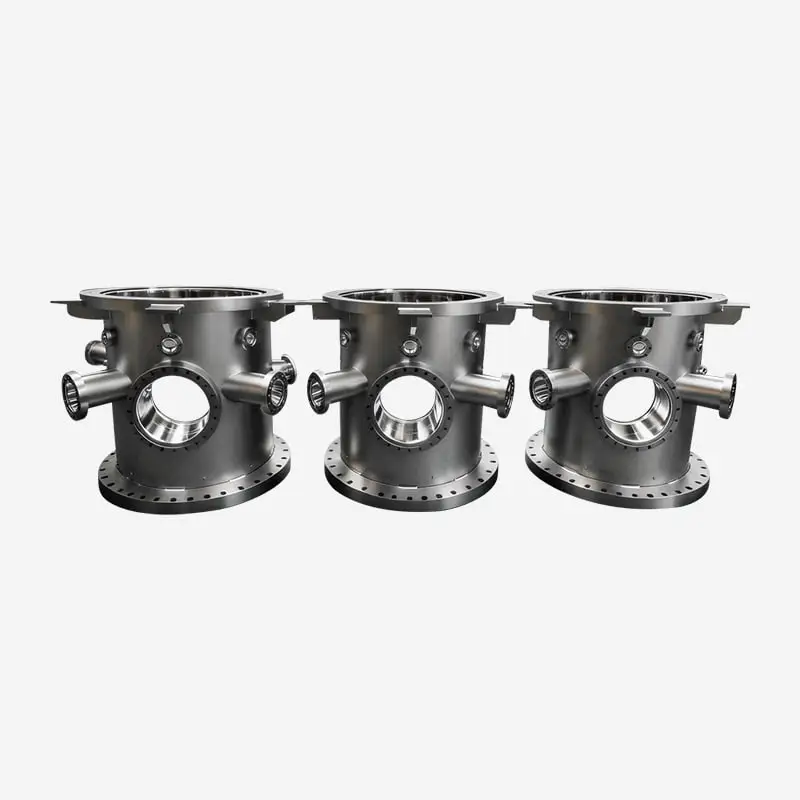
Nämä HV- ja UHV-standardit täyttävät kammiot on tarkastettu tiukasti heliumvuototestauksella, jot...
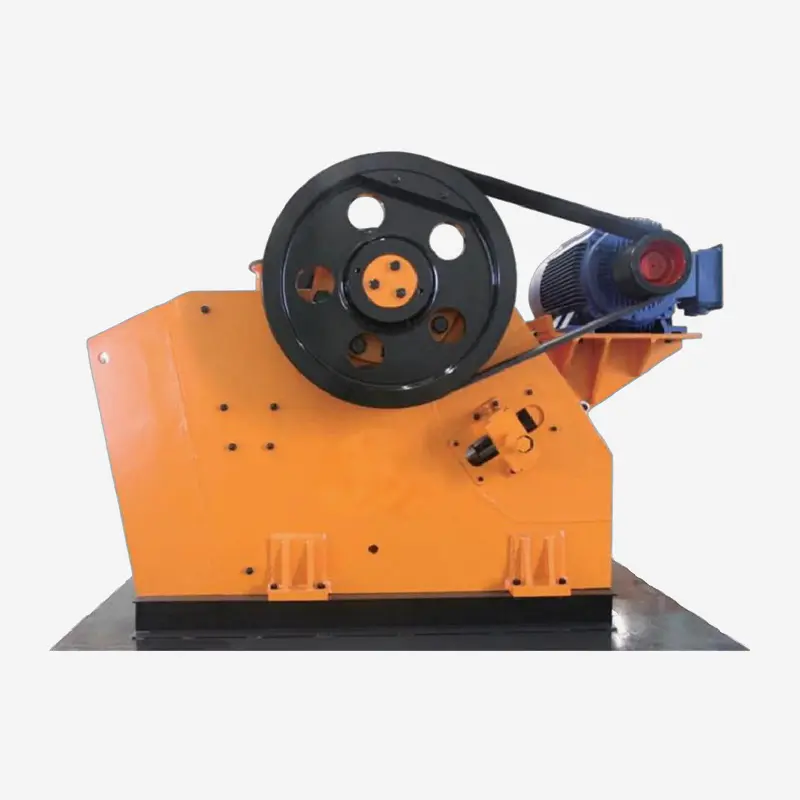
PV-sarjan leukamurskain on yrityksemme kehittämä uudenlainen laite. Se voi murskata erilaisia m...
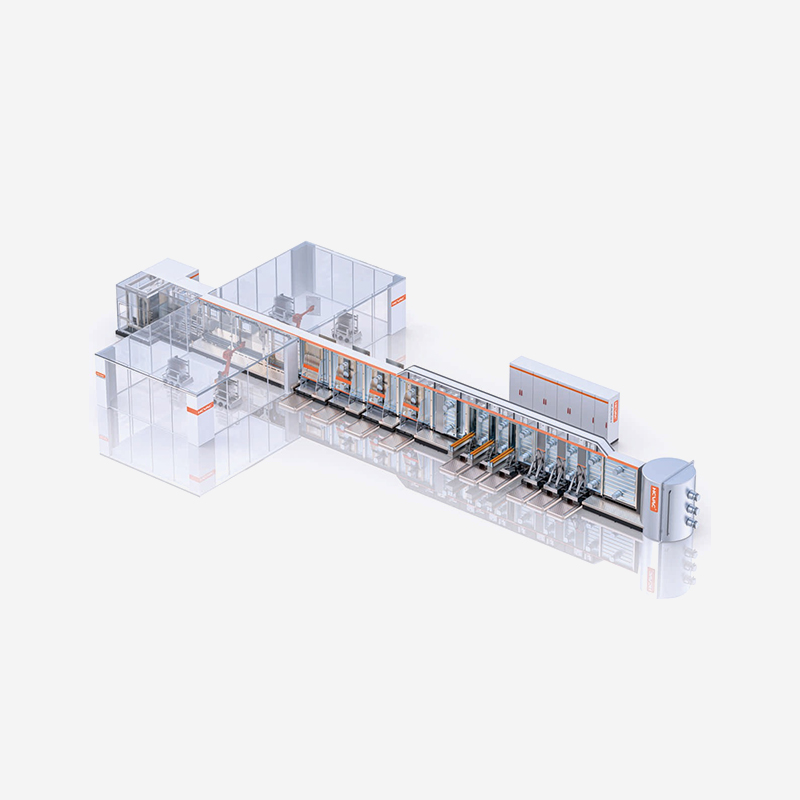
Inline-pinnoituslaitteita voi tarjota kolmea mallia: pystysuora, kalteva 5-7" pystysuora ja vaaka...
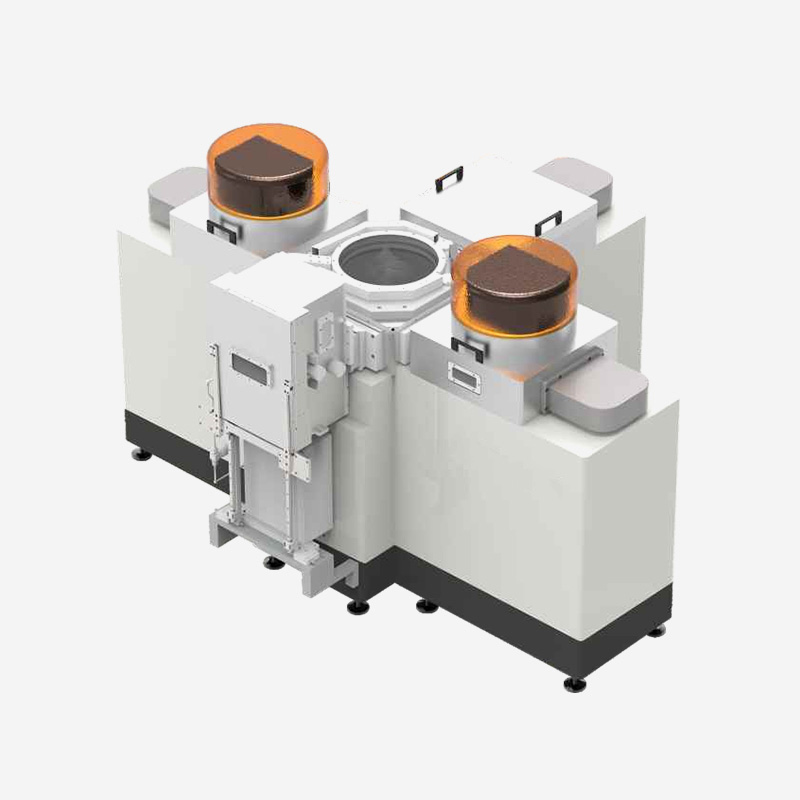
Kuvatut laitteet ja prosessi liittyvät suuren kapasiteetin plasmalla tehostettuun atomikerrospinn...
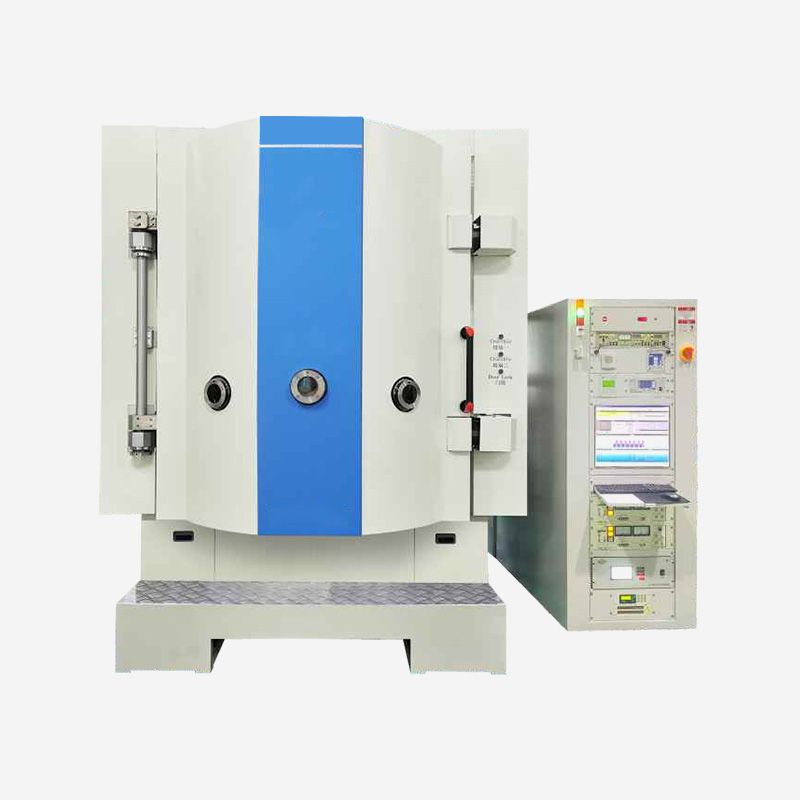
Tämä laitesarja on varustettu automaattisella optisella kalvon paksuuden säädöllä, valinnaisella ...
Oletko valmis innovoimaan yhdessä? Ota yhteyttä asiantuntijoihimme.
Ota yhteyttä
Address: 288 Shande Road, Shanyang Town, Jinshanin alue, Shanghai, Kiina TEL/WhatsApp:Mobiilipääte