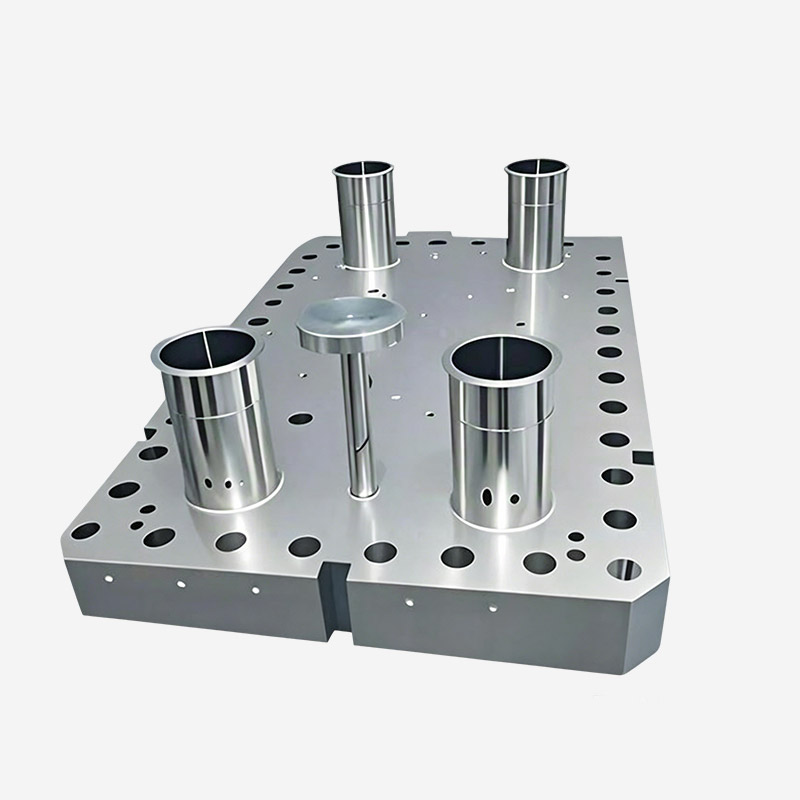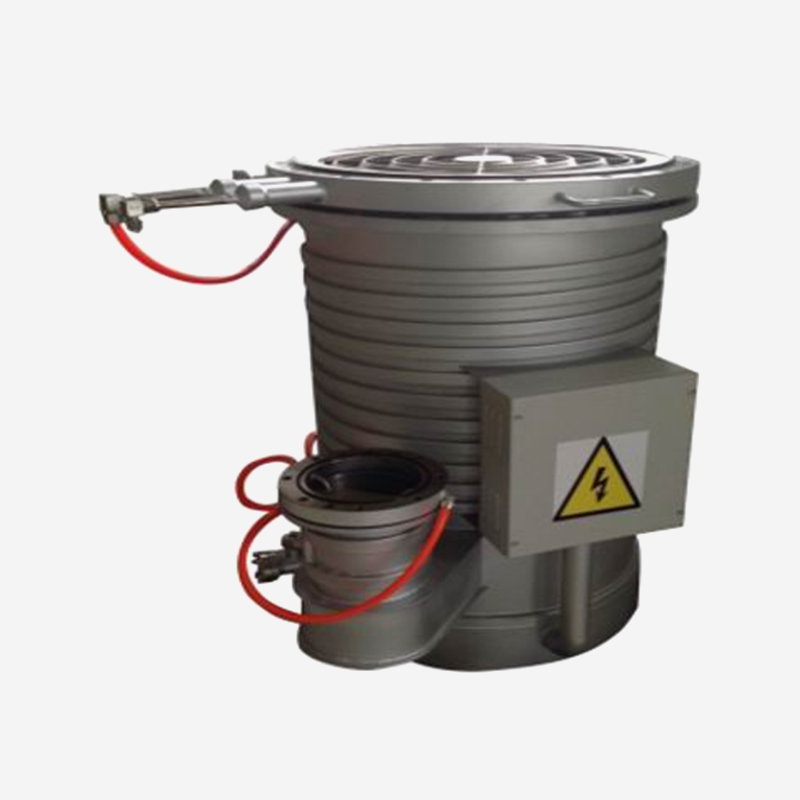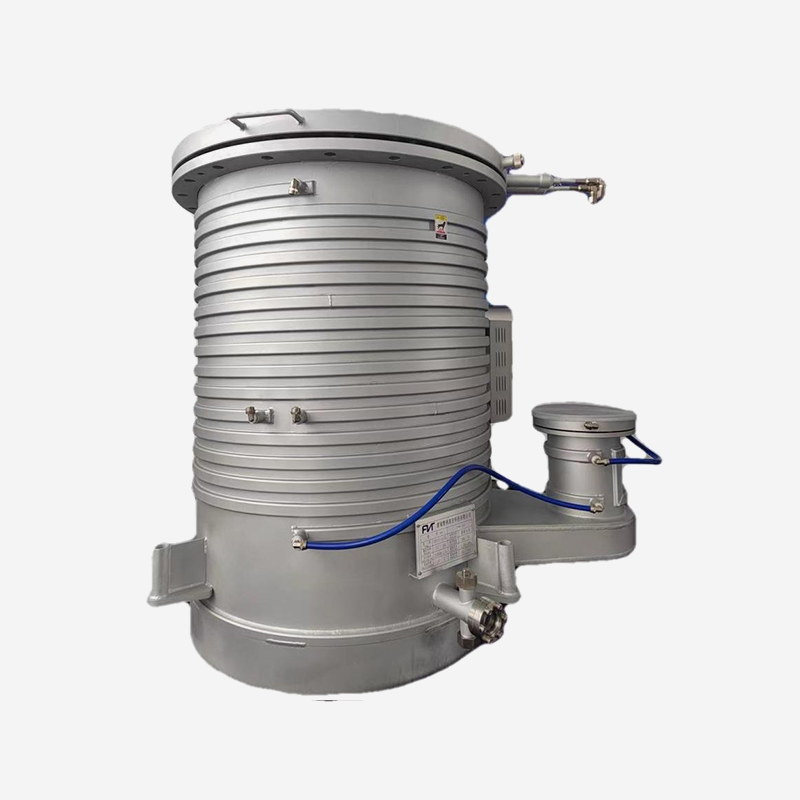

SW6516-3 Pyörällinen seulontaasema
SW6516-3-tyyppinen pyörillä varustettu seulontaasema on Shanghai SUNFUN Machinery Manufacturing C...

Ohiossa sijaitseva tarkkuustyöstö ajetti 316 litran ruostumattomasta teräksestä valmistettuja osia uuden 5-akselisen koneistuskeskuksen läpi ilman lämpökompensaatiota ja romutti 14 komponentista 100:sta. Hylätyt osat osoittivat jopa 18 mikronin mittapoikkeamaa kriittisillä reiän halkaisijalla. Syynä ei ollut työkalun geometria tai karan loppuminen; se oli lämpölaajenemisen kumulatiivinen vaikutus, jota ei ollut koskaan aktiivisesti hallittu.
Tarkkuuskoneistetun osan tarkkuus on mitta siitä, kuinka tarkasti valmistettu komponentti vastaa suunnitteluvaatimuksiaan. Arvokkailla teollisuudenaloilla, kuten ilmailuteollisuudessa, lääketieteellisissä laitteissa ja autojen voimansiirrossa, toleranssien pitäminen ±5 mikronin sisällä ei ole luksusta – se on sopimusvaatimus. Tämän johdonmukaisuustason saavuttaminen edellyttää kuuden toisistaan riippuvan tekijän hallintaa: lämpökäyttäytyminen, koneen jäykkyys, työkalun kunto, materiaaliominaisuudet, leikkausparametrit ja käyttäjän asiantuntemus.
Lämpötila on tarkkuuden hiljainen vihollinen. Jopa 1 °C:n muutos ympäristön lämpötilassa voi laajentaa 300 mm:n teräsosaa lähes 3,5 mikronia, mikä riittää hylkäämään tiukan toleranssin komponentin. Työstökoneet tuottavat lämpöä karan pyörimisen, leikkauskitkan ja hydraulijärjestelmien kautta. Ilman aktiivista jäähdytystä tämä lämpöpoikkeama kerääntyy arvaamattomasti. Nykyaikaiset työstökeskukset käyttävät jäähdytysnestejärjestelmiä, joiden stabiilisuus on ±0,5 °C, ja monet integroidut lämpöanturit, jotka syöttävät CNC:hen reaaliajassa. Suosittelemme kriittisiin toimintoihin ilmasto-ohjattuja koteloita, joiden lämpötila on 20 °C ± 0,2 °C. Tämä yksittäinen investointi vähentää usein romumääriä yli 40 % suurivolyymituotannossa.
Lämpöryömintävaikutus koneen lähteen mukaan
Prosenttiosuudet edustavat keskimääräistä osuutta kokonaislämpövirheestä tyypillisissä jyrsintäoperaatioissa. Arvot vaihtelevat koneen rakenteen ja käyttöolosuhteiden mukaan.
Jokainen leikkaus aiheuttaa tärinää – kysymys on siitä, kuinka hyvin koneesi vaimentaa sen. Alhainen jäykkyys johtaa tärinään, joka jättää näkyviä jälkiä ja aiheuttaa työkalun taipumaa. Jäykkä konerunko, joka on usein valmistettu polymeeribetonista tai valuraudasta, voi vaimentaa jopa 200 Hz:n taajuuksia, kun taas kevyet rakenteet resonoivat suuremmilla amplitudeilla. Testit osoittavat, että staattisen jäykkyyden lisääminen 25 % parantaa pinnan viimeistelyä lähes yhdellä Ra-asteella. Aktiiviset vaimennusjärjestelmät, kuten viritetyt massavaimentimet tai pietsosähköiset toimilaitteet, voivat edelleen vähentää tärinää 60–70 %, mikä mahdollistaa suuremmat karan nopeudet tarkkuudesta tinkimättä.
Tärinä amplitudi vs. leikkausnopeus
Suhteellinen amplitudi normalisoitu maksimivärähtelyyn alhaisella nopeudella. Optimaalinen toiminta-alue vastaa 60–80 % karan maksiminopeudesta aktiivisen vaimennuksen ollessa päällä.
Työkalun kunto on luultavasti käyttäjän eniten ohjattavissa oleva tekijä. Kulunut työkalu tuottaa suurempia leikkausvoimia, tuottaa enemmän lämpöä ja jättää huonon pinnan. Terien vaihto 200–300 osan välein materiaalista riippuen on yleinen käytäntö. Pinnoitetut työkalut (TiAlN, AlCrN) pidentävät käyttöikää jopa 300 % ja vähentävät kasaantuneita reunoja. Lisäksi työkalun kaltevuuskulma ja välyskulma on sovitettava työkappaleen materiaaliin – esimerkiksi positiivinen kaato alumiinille, negatiivinen karkaistulle teräkselle. Meidän tarkkuustyöstö ominaisuuksia ovat työkalun kunnonvalvontajärjestelmät, jotka havaitsevat kulumisen reaaliajassa ja estävät kalliita poikkeamia.
Työkalun käyttöikä pinnoitetyypin mukaan (tunteja)
Testiolosuhteet: kovametalliterät, 316L ruostumaton teräs, vakio leikkausnopeus ja syöttönopeus. Pinnoitettujen työkalujen käyttöikä on pidentynyt merkittävästi.
Kaikki metallit eivät ole samanarvoisia. Vapaaleikkausteräkset, kuten 12L14, koneistetaan helposti, kun taas superseokset, kuten Inconel 718, ovat tunnetusti vaikeita. Materiaalin kovuus, sitkeys ja lämmönjohtavuus vaikuttavat kaikki leikkausvoimiin ja työkalun kulumiseen. Esimerkiksi titaaniseokset vaativat alhaisia leikkausnopeuksia ja suuria syöttönopeuksia työkarkaisujen välttämiseksi. Yksinkertainen työstettävyysindeksi, joka perustuu työkalun käyttöikään ja pintakäsittelyyn, voi ohjata prosessin suunnittelua. Oma tietokanta, joka kattaa yli 200 materiaalia, auttaa suosittelemaan ihanteellisia parametreja jokaiselle työlle.
Korkean työstettävyyden materiaalit
Matala työstettävyys materiaalit
Nopeus, syöttö ja leikkaussyvyys muodostavat koneistuksen "kultaisen kolmion". Liian nopea käynti heikentää työkalun käyttöikää; liian hidas heikentää tuottavuutta. Kehittyneet CNC-järjestelmät käyttävät mukautuvaa ohjausta tasaisen lastukuormituksen ylläpitämiseksi ja säätävät automaattisesti syöttöarvoja työkalun kulumisen tai materiaalin vaihtelun kompensoimiseksi. Hyvin optimoitu parametrijoukko voi parantaa tarkkuutta 15–20 % ja lyhentää sykliaikaa. Design-of-experiments (DoE) -menetelmää käytetään etsimään jokaiselle työlle sopiva kohta, tasapainottamaan pinnan viimeistely, mittavakaus ja suorituskyky.
Edistyksellisinkin kone luottaa taitaviin käyttäjiin. Työkalujen kulumiskuvioiden ymmärtäminen, pinnan viimeistelyn tulkitseminen ja mikrosäätöjen tekeminen voivat säästää tuhansia osia romusta. Jatkuvaan koulutukseen panostaminen ja toimijoiden kannustaminen jakamaan näkemyksiä työvuorojen välillä tuo merkittäviä tuottoja. Kulttuuri, joka arvostaa tarkkuutta nopeuden edelle – ja palkitsee ongelmanratkaisusta – tuottaa usein suurimman tarkkuuden. Sisäiset mittarit osoittavat, että liikkeissä, joissa on sitoutuneita operaattoreita, on 30 % vähemmän laatuhälytyksiä ja 25 % korkeampi ensikierron tuotto.
| tekijä | Vaikutus tarkkuuteen | Lieventävä lähestymistapa |
| Terminen ajautuminen | ± 10–20 µm | Jäähdytysnesteen säätö, ilmastointikotelo |
| Tärinä | ± 5–15 µm | Jäykkä runko, aktiivinen vaimennus |
| Työkalujen kuluminen | ± 8–25 µm | Päällystetyt työkalut, reaaliaikainen valvonta |
| Materiaalin vaihtelu | ± 3–12 µm | Esivalinta, erätestaus |
| Leikkausparametrit | ± 4–18 µm | Mukautuva ohjaus, DoE-optimointi |
| Operaattorin taito | ± 5–15 µm | Koulutus, vakiotyömenetelmät |
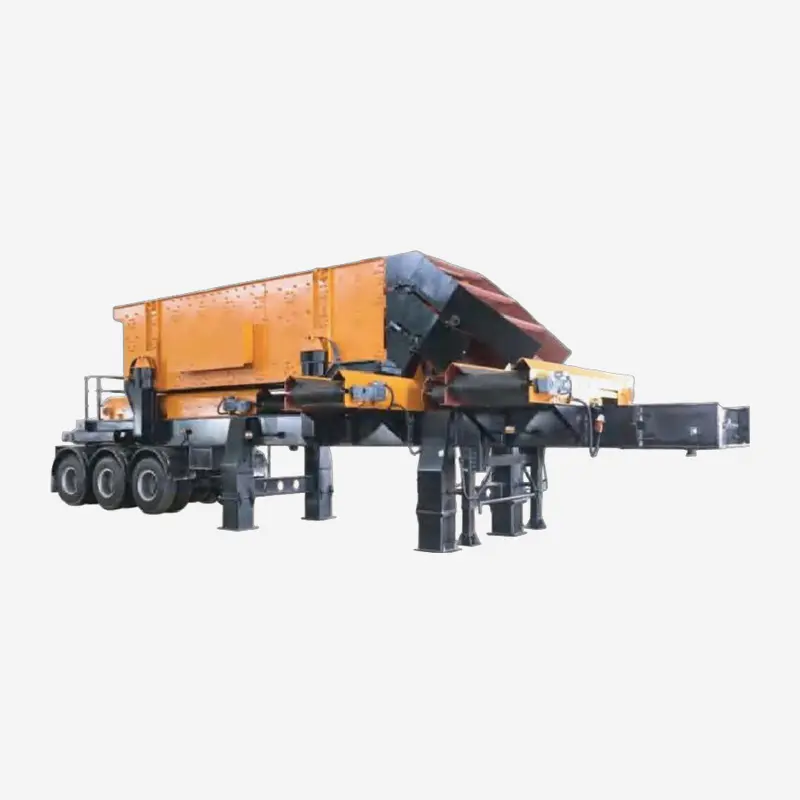
SW6516-3-tyyppinen pyörillä varustettu seulontaasema on Shanghai SUNFUN Machinery Manufacturing C...
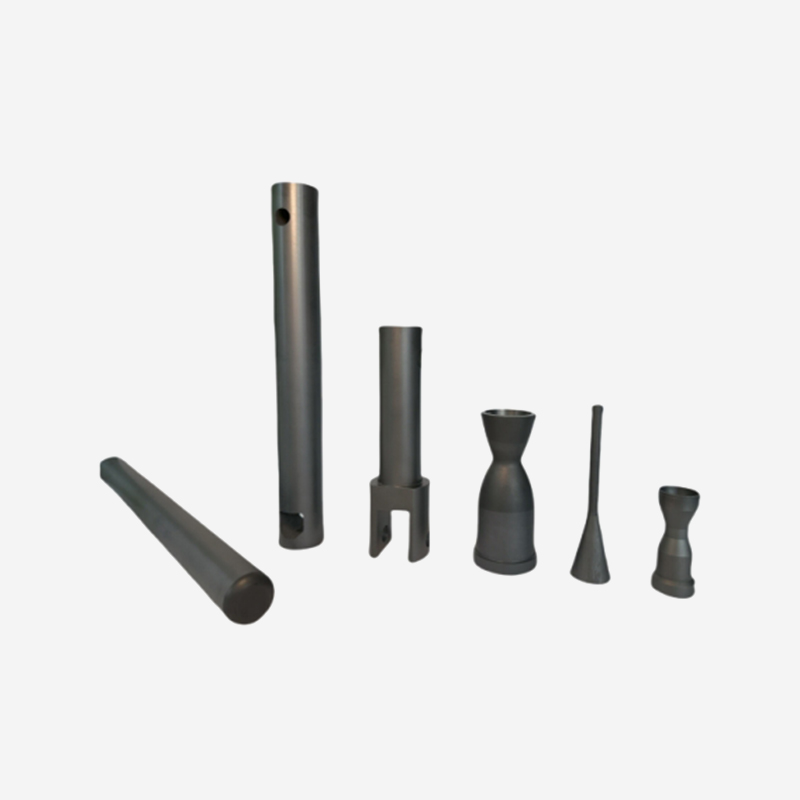
Vaativimmissa korkean lämpötilan sovelluksissa sintrattu piikarbidi ylittää useimmat metallit, tu...
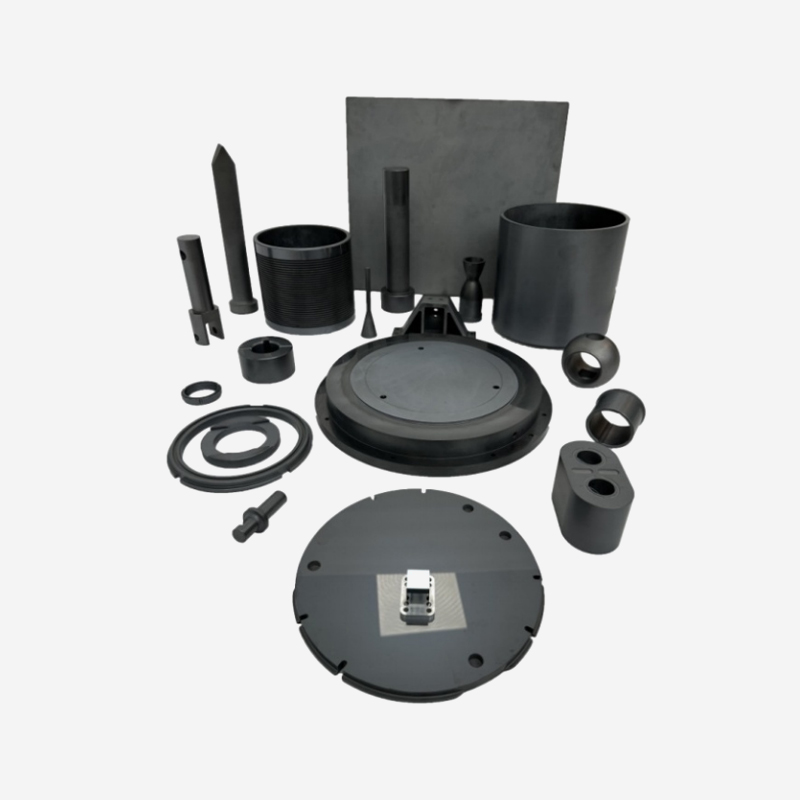
Avain piikarbidimateriaalien ominaisuuksien määrittämiseen on niiden mikrorakenne. Hienosta posli...
Oletko valmis innovoimaan yhdessä? Ota yhteyttä asiantuntijoihimme.
Ota yhteyttä
Address: 288 Shande Road, Shanyang Town, Jinshanin alue, Shanghai, Kiina TEL/WhatsApp:Mobiilipääte