
Korkeatyhjiö- ja erittäin korkeatyhjiöiset yleiset puolijohdetyhjiökammiot
Nämä HV- ja UHV-standardit täyttävät kammiot on tarkastettu tiukasti heliumvuototestauksella, jot...

Tutkija kiristää CF-laippaa, käynnistää taustapumpun ja tarkkailee ionimittarin nousevan yli 10⁻8 mbarin. Sitten se pysähtyy. Järjestelmä kestää matalan tyhjiön, mutta ultrakorkea tyhjiöalue on ulottumattomissa. Tämä skenaario toistuu laboratorioissa ja tuotantolinjoilla useammin kuin useimmat insinöörit haluavat myöntää – ja lähes kaikissa tapauksissa syyllinen ei ole pumppu tai mittari, vaan itse komponentit.
Ultra High Vacuum (UHV) -järjestelmät vaativat erilaisen ajattelutavan kuin tavalliset korkeatyhjiöjärjestelmät. Painealueella alle 10-7 mbar jokainen materiaali, jokainen hitsi, jokainen tiiviste ja jokainen pinnan viimeistely vaikuttavat saavutettavaan peruspaineeseen. Oikean valinta ultrakorkean tyhjiön komponentit siksi se ei ole etusijakysymys - se on ero järjestelmän välillä, joka saavuttaa 10-10 mbar, ja sellaisen järjestelmän välillä, joka ei koskaan poistu 10-16-alueelta.
Tässä oppaassa kerrotaan, kuinka UHV-komponentit toimivat, missä vikoja esiintyy ja mitä tulee tarkistaa ennen kuin sitoudut toimittajaan.
UHV alkaa siellä, missä tavallinen tyhjiöfysiikka muuttaa luonnetta. Noin 10-7 mbar:n alapuolella kaasuvirtaus muuttuu molekyylimäiseksi - molekyylit törmäävät seiniin paljon useammin kuin keskenään. Pinnoista poistuva kaasu ohittaa alkuperäisen ilmakuormituksen hallitsevana kaasulähteenä. Ja vuotonopeudet, jotka ovat merkityksettömiä 10-15 mbar:lla, tulevat katastrofaalisiksi 10-10 mbar:lla.
Tästä syystä aidon UHV-luokitellun komponentin on täytettävä neljä ehtoa samanaikaisesti:
Nämä neljä kriteeriä selittävät, miksi tavallista teollisuuslaippaa tai kaupallista palloventtiiliä ei voida yksinkertaisesti "sovittaa" UHV-huoltoon. Metallurgia, tiivistysgeometria ja sisäpinnan tila eroavat kaikki perinteisistä komponenteista.
Materiaalivalinta määrittää UHV-järjestelmän teoreettisen suorituskyvyn; pintakäsittely määrittää, kuinka lähelle kattoa todella pääset.
Tyyppi 316L ruostumaton teräs on UHV-rakentamisen työhevonen. Sen alhainen hiilipitoisuus vähentää kromikarbidin saostumista hitsauksen aikana, ja sen austeniittisessa rakenteessa ei tapahdu magneettisia faasimuutoksia – kriittinen ominaisuus, kun komponentit sijaitsevat lähellä elektronioptiikkaa tai sädereittejä. Titaani näkyy siellä, missä painolla tai lämpölaajenemisella on merkitystä. Alumiini on hyväksyttävä joihinkin UHV-kammioihin, erityisesti suuriin, edellyttäen, että pintakäsittely on asianmukainen.
Kaasunpoiston asteikot, joilla on tehollinen pinta-ala. Karkea pinta, jonka Ra 3,2 µm, vangitsee vesihöyryn ja hiilivedyt paljon aggressiivisemmin kuin elektrophoitu pinta Ra 0,4 µm. Korkeimmilla alipainetasoilla sisäpinnat ovat tyypillisesti:
Tästä syystä kahdella samanlaisen geometrian kammiolla voi olla täysin erilaiset peruspaineet. Metalli on sama; pintatyö ei ole.
Jokainen UHV-järjestelmän liitos on mahdollinen vuotoreitti. Laippojen ja tiivisteiden valinta määrää siten sekä saavutettavan tyhjiön että järjestelmän huoltotaakan.
CF (ConFlat) -järjestelmä hallitsee paineissa 10-10 - 10-12 mbar. CF-liitoksessa käytetään veitsen terää jokaisessa laippapinnassa, joka puree pehmeän metallitiivisteen - tyypillisesti hapettomaan kupariin tai hopeoituun OFC:hen - muodostaen hermeettisen tiivisteen. Koska elastomeeriä ei käytetä, CF-liitokset ovat paistokelpoisia 450 °C:ssa ja pitävät paineen rajoituksetta, kun ne on kiristetty oikein.
Se, mikä erottaa hyvin tehdyn CF-laipan huonosta, ei ole itse laippa-aihio, vaan veitsen terän geometria. Reunojen terävyys, korkeuden tasaisuus ja pinnan kovuus määräävät, muotoutuuko tiiviste tasaisesti koko kehän ympärillä. Epäjohdonmukainen koneistus tässä tuottaa vuotoja, jotka ilmenevät vasta lämpökierron jälkeen.
Täydellistä UHV-yhteensopivuutta vaativiin sovelluksiin käytännöllinen valinta on sertifioitu CF-laippapari – ei pyörivä rakenneliitoksissa, pyörivä, kun kohdistus on vaikeaa.
KF (quick-flange)- ja ISO-laipat käyttävät elastomeerisia O-renkaita - tyypillisesti Vitonia tai muita vähän kaasua aiheuttavia yhdisteitä - puristettuna keskitysrenkaiden väliin. Nämä järjestelmät ovat käteviä, edullisia ja täysin sopivia korkeaan tyhjiöön (10-3 - 10-7 mbar). Mutta koska elastomeerit poistuvat kaasusta, imevät vettä ja hajoavat paistamisen aikana, KF- ja ISO-liitokset eivät pysty tuottamaan peruspaineita tai paistolämpötiloja, joita todellinen UHV-palvelu vaatii.
Hybridikonfiguraatiot ovat kuitenkin yleisiä UHV-järjestelmissä: KF-liitokset käytetään rouhintapuolella, CF-liitokset korkean tyhjiön puolella. Niiden välisen rajan ymmärtäminen on osa pätevää järjestelmäarkkitehtuuria.
KF- ja ISO-järjestelmissä keskitysrengas toimii kaksinkertaisesti. Se keskittää laipat, mutta siinä on myös yksi tai kaksi O-rengasta. Rengas, jossa on väärä O-rengasdurometri, väärä urasyvyys tai väärä sisähalkaisija, vuotaa paiston aikana tai tärisee löysästi pumpatuissa järjestelmissä. Nämä ovat pieniä osia, joilla on ylimitoitettuja seurauksia.
Tyhjiökammio on lava, jolla kaikki muut komponentit toimivat. Sen suunnittelu määrää, kuinka tehokkaasti pumput toimivat, kuinka tasaisesti järjestelmä paistaa ulos ja kuinka helposti sisätilat voidaan puhdistaa.
Täysiläpivientihitsaukset eivät ole neuvoteltavissa UHV:ssä. Pistehitsaukset ja osittaiset hitsit luovat kuolleita tilavuuksia, jotka poistuvat hitaasti päivien tai viikkojen aikana. Jokaisen hitsisauman tulee olla jatkuva, huokoinen ja ihanteellisesti hiottu sileäksi tyhjiöpuolelta pinta-alan pienentämiseksi.
Käytännön sääntö: jos et voi tarkastaa hitsiä alipainepuolelta, et voi luottaa siihen UHV:ssä.
Passivointi palauttaa suojaavan oksidikerroksen. Sähkökiillotus menee pidemmälle poistamalla hallitun materiaalikerroksen ja tasoittamalla mikroskooppisia huippuja. Puolijohdesovellutuksissa tai hiukkassovelluksissa käytettävissä UHV-kammioissa sähköinen tietojenkalastelu Ra ≤ 0,4 µm:iin tarkastetulla puhtaudella on vakiokäytäntö.
Kolmannen sukupolven puolijohdekäsittelyyn tarkoitetut kammiot, kuten piikarbidilaitteet, kohtaavat entistä tiukemmat materiaali- ja puhtausrajoitukset. Itse kammiosta tulee prosessimuuttuja.
 Heliumvuototestatut HV/UHV-puolijohdetyhjiökammiot Nämä kammiot on suunniteltu vaativiin puolijohdeprosesseihin, kuten piikarbidin valmistukseen, ja heliumvuototestaus varmistaa erittäin alhaiset vuotonopeudet. Niiden jäykkyys ja tarkkuustyöstö sopivat suuriin tyhjiöympäristöihin, joissa kammion geometria vaikuttaa suoraan järjestelmän suorituskykyyn. Näytä tuote →
Vapaassa molekyylivirtauksessa johtavuus on puhtaasti geometrinen. Pitkä, kapea portti, joka yhdistää kammion pumppuun, voi vähentää tehollista pumppausnopeutta 10 kertaa tai enemmän. Suunnittelijoiden tulee sijoittaa pumppuportit reitin pituuden minimoimiseksi, välttää suorakulmaisia kulmia aina kun mahdollista ja mitoittaa kaikki portit olettaen, että pumppu on vain niin tehokas kuin reitti sallii.
Jokainen liikkuva osa UHV-järjestelmän sisällä tai päällä haastaa tiivistysfilosofian. Venttiilien on eristettävä osat ilman kaasunlähteitä; läpivientien on siirrettävä liike tyhjiöön ilman vuotoa.
Kolme venttiiliperhettä kattaa useimmat UHV-vaatimukset:
| Venttiilin tyyppi | Tiivistemekanismi | Tyypillinen alue | Paistokyky |
|---|---|---|---|
| Täysmetallinen kulmaventtiili | Kuparitiiviste puristettu kiilalla | HV:stä UHV:hen | Jopa 300 °C |
| Metallitiivistetty sulkuventtiili | Metallitiiviste, liukuoven mekanismi | HV:stä UHV:hen | Jopa 200 °C |
| Pneumaattinen paljeventtiili | Viton O-rengas tai metallitiiviste, paljetoimilaite | HV, jotkut UHV-mallit | Riippuu tiivisteestä |
Järjestelmissä, joissa kuorman lukko tai prosessikammio on eristettävä toistuvasti, luotettava täysmetallinen sulkuventtiili on usein ainoa realistinen vaihtoehto. Elastomeeritiivistetyt venttiilit löystyvät, imevät vesihöyryä ja nostavat peruspainetta.
UHV:n sähköläpiviennit koostuvat tyypillisesti johtimesta, joka on juotettu eristäväksi keramiikaksi, joka puolestaan hitsataan CF-laippaan. Ferrofluidiläpiviennit tarjoavat pyörivää liikettä poikkeuksellisen pienellä vuodolla, mutta vaativat huolellisuutta lämpötilan ja magneettikenttien suhteen. Lineaarisia ja pyöriviä mekaanisia läpivientejä, joissa käytetään differentiaalisesti pumpattuja O-renkaita, on saatavana, mutta UHV-palveluissa hitsatut palkeet ovat suositeltavia, koska dynaamisia vuotoja ei ole.
Yksikään pumppu ei kata koko painealuetta ilmakehästä 10⁻¹⁰ mbariin. Käytännöllinen UHV-pumppupiippu perustuu vaiheittaisiin laitteisiin, ja jokainen vaihe siltaa painevälin seuraavaan.
Öljyn diffuusiopumput ovat edelleen tärkeitä UHV-järjestelmissä, jotka pumppaavat suuria määriä tai käsittelevät raskaita kaasukuormia. Liikkuvien osien puute ja suuri suorituskyky matalilla paineilla tekevät niistä hyödyllisiä teollisuus- ja tutkimusympäristöissä – edellyttäen, että kylmäloukku ja huolellinen takavirran hallinta ovat käytössä.
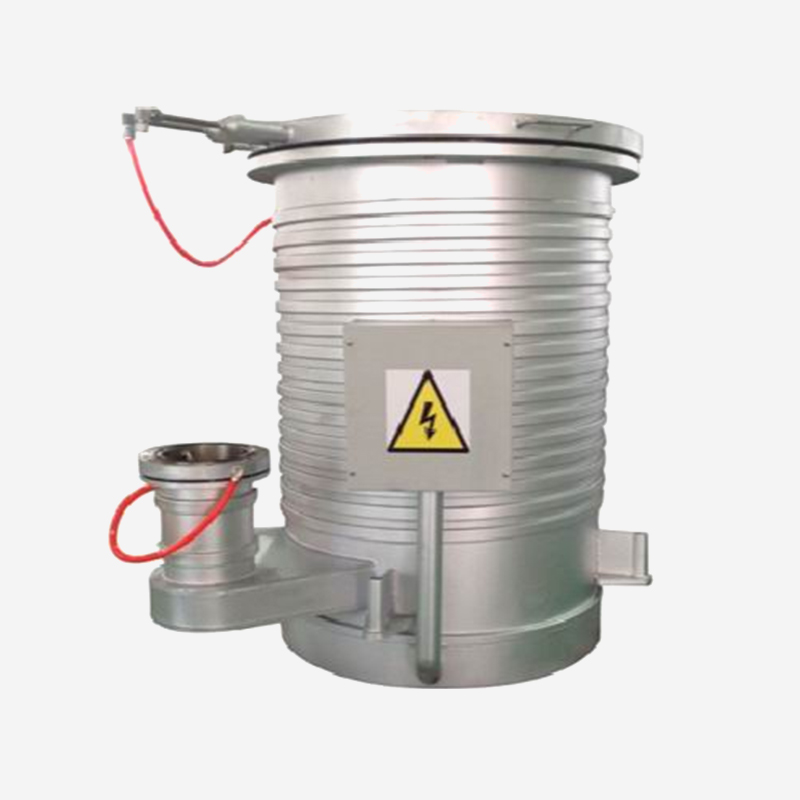 DPM-16 öljydiffuusiopumppu korkealla UHV-läpäisykyvyllä Tämä pumppu käsittelee suuria kaasukuormia UHV-järjestelmissä ilman liikkuvia osia, joten se on luotettava teollisuus- ja tutkimussovelluksiin. Sen pakotettu vesijäähdytys ja kylmäloukun yhteensopivuus auttavat hallitsemaan takaisinvirtausta, mikä on kriittistä järjestelmän yleisen tehokkuuden ylläpitämiseksi. Näytä tuote →
Pumppu, joka vie järjestelmän ilmakehästä suurtyhjiöön, poistaa 99,99999 % kaikista kaasumolekyyleistä. Jos tämä vaihe on tehoton, saastunut tai tukkeutuneen etulinjan kuristama, koko järjestelmä kamppailee loppuvirran UHV-komponenttien laadusta riippumatta.
UHV-järjestelmän kokoaminen ensiluokkaisilla komponenteilla ei ole lopputulos, vaan varmistus. Käyttöönottovaiheessa hallitsee kaksi prosessia.
Huoneenlämmössä ruostumattomasta teräksestä valmistettu pinta vapauttaa vesihöyryä kuukausia. Paistaminen 150–250 °C:ssa nopeuttaa desorptiota poistaen vesikerroksen tunneissa tai päivissä kuukausien sijaan. 10⁻¹⁰ mbar:lle tarkoitetut järjestelmät eivät yksinkertaisesti saavuta tavoitepainetta ilman tehokasta paistojaksoa.
Tällä vaatimuksella on käytännön seurauksia komponenttien valinnassa. Jokaisen laipan, venttiilin, mittarin ja näkymän on kestettävä toistuva lämpökierto ilman huononemista. Tämä on todellinen syy siihen, miksi elastomeeritiivisteet epäonnistuvat UHV-järjestelmissä: ne hiiltyvät, kaasuvat tai menettävät yhteensopivuuden muutaman paistojakson jälkeen.
Massaspektrometrivuotojen havaitseminen heliumilla on UHV-todentamisen kultastandardi. Hyvin rakennetun järjestelmän heliumin vuotonopeuden tulisi olla alle 10⁻¹⁰ mbar·L/s. Kaikki yli 10⁻⁸ mbar·L/s tarkoittaa todellista vuotoa, joka on löydettävä ja korjattava ennen järjestelmän käyttöönottoa.
Komponenttien laatu vaihtelee huomattavasti valmistajien välillä. Koska useimmat UHV-komponentit asennetaan hitsattujen kokoonpanojen sisään tai piiloon laippojen väliin, huonolaatuinen pinta tulee usein vasta viikkojen käytön jälkeen.
Näillä kysymyksillä on merkitystä, koska UHV-suorituskyky ei näy tietolomakkeessa. Eri tehtaiden sama laippamalli voi poiketa veitsen terän laadusta, sisäisestä karheudesta ja puhdistustavasta – mikä aiheuttaa suuruusluokan eroja peruspaineessa.
Toimittajat, joilla on pitkä kokemus tarkkuuskoneistuksesta, ymmärtävät tämän. Kuri, jota vaaditaan 0,001 mm:n toleranssien pitämiseen, materiaalisertifioinnin hallintaan ja pinnan tilan hallintaan, ulottuu suoraan UHV-komponenttien tuotantoon. Tämä on yksi syy siihen, miksi luotettavimmat UHV-osat tulevat usein valmistajilta, joiden juuret ovat tarkkuustekniikassa yleisten liitosten ja putkien sijaan.
Ultrakorkea tyhjiöjärjestelmät palkitsevat kärsivällisyyden ja rankaisevat pikavalintoja. Valitsemasi komponentit määrittävät jokaisen mitattavissa olevan tuloksen: peruspaineen, alaspumppausajan, vuotonopeuden, paiston vakauden ja järjestelmän käyttöiän aikana aiheutuvat omistuskustannukset.
Aloita tiivisteistä ja laipoista, joista useimmat viat johtuvat. Katso sitten kammion geometriaa ja hitsejä, jotka määräävät kaasunpoiston ja johtavuuden. Valitse venttiilit ja läpiviennit lämpökiertojen ja luotettavuuden perusteella, ei vain listahinnan perusteella. Ja tarkista kaikki – koska ultrakorkeassa tyhjiössä hyviä aikomuksia ei lasketa, mutta mitatut vuodot laskevat.
Ultrakorkealla tyhjiöllä toimivat komponentit on valmistettu alentamaan vuotoja, käyttämään vähemmän kaasua aiheuttavia materiaaleja, kestämään korkeampia paistolämpötiloja ja ne puhdistetaan tiukemmin kuin tavalliset suurtyhjiökomponentit. Käytännössä tämä tarkoittaa metallitiivisteitä, hitsattua rakennetta, tarkistettua vuodon eheyttä ja valvottuja pintakäsittelyjä.
KF-laipat perustuvat elastomeerisiin O-renkaisiin, jotka imevät vesihöyryä ja heikkenevät lämmön vaikutuksesta. Ne eivät sovellu UHV-palveluun. Käytä UHV-liitäntöihin kuparitiivisteillä varustettuja CF-laippoja ja varaa KF-komponentteja rouhintalinjoille ja muille ei-UHV-osille.
Pyydä materiaalitodistuksia, pintakäsittelytietueita, heliumvuototestin tuloksia ja paistolämpötilaa. Komponenttia, joka on mainostettu "tyhjiöluokitelluksi", ei pitäisi olettaa UHV-turvallisena ilman näitä todistuksia.
Sinkittyä terästä, valurautaa, huokoista alumiinia ja useimpia tavallisia elastomeerejä ei tule käyttää UHV-kammion sisällä. Seokset, joissa on korkea sinkki-, lyijy- tai rikkipitoisuus, myös poistavat liikaa kaasua. Messinki on rajallinen, ja sitä tulisi käyttää vain pieniä määriä varmennettuna.
Tarkista kolme aluetta järjestyksessä: ensin aitojen vuotojen varalta heliumvuodonilmaisimen avulla; toiseksi saastumisesta tai riittämättömästä paistosta; kolmanneksi tehokkaan pumppausnopeuden saavuttamiseksi kammiossa. Käytännössä useimmat UHV-häiriöt juontavat juurensa laippaan tai venttiiliin, eivät pumppuun tai mittariin.
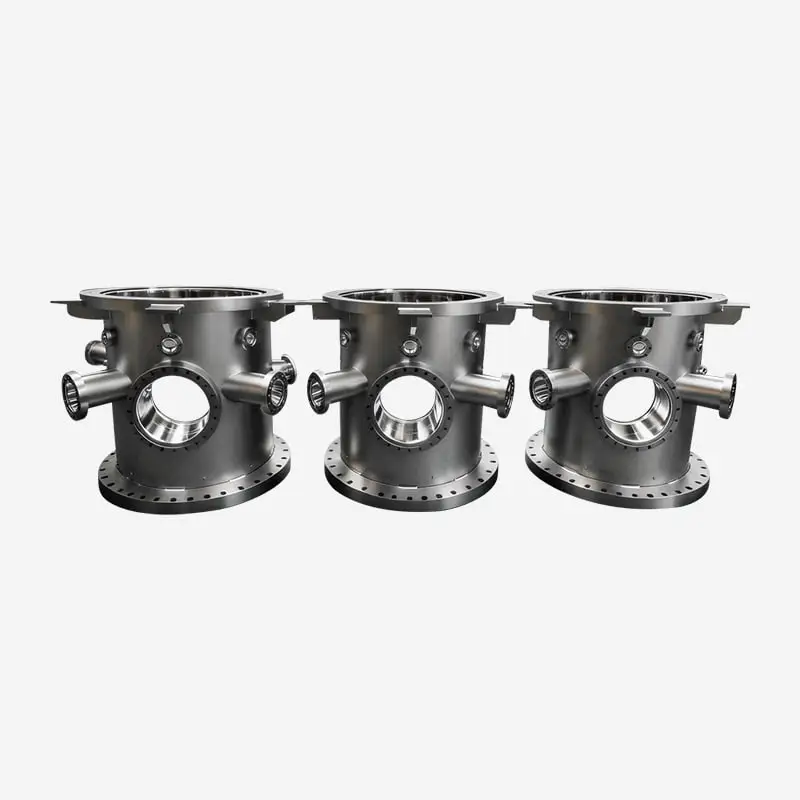
Nämä HV- ja UHV-standardit täyttävät kammiot on tarkastettu tiukasti heliumvuototestauksella, jot...
Erikoistuneet erittäin tiukoille toleransseille, koneistetut keraamiset levymme ja mukautetut osa...
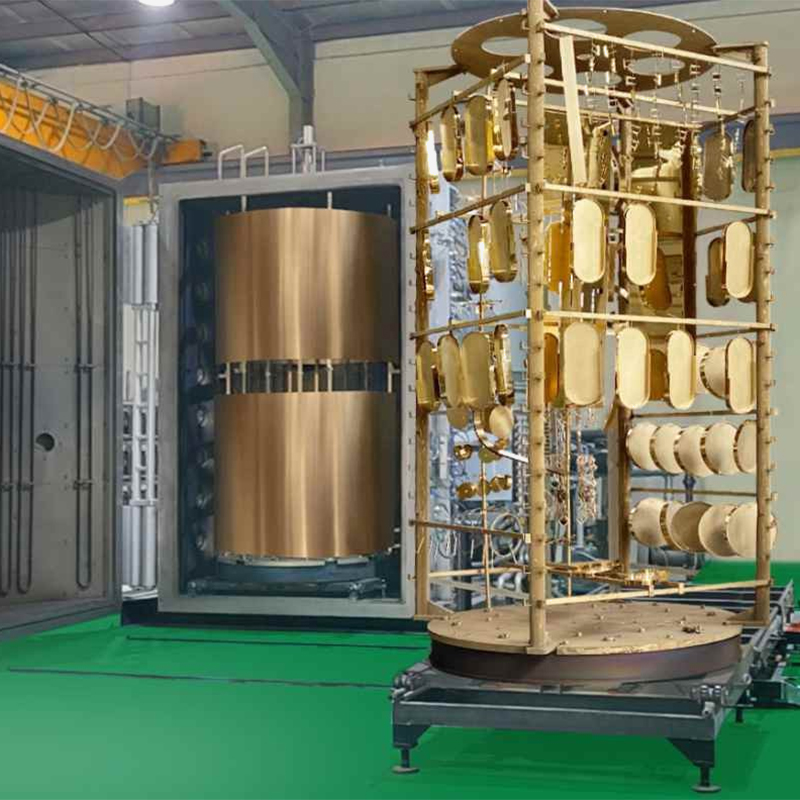
Valokaariionipinnoituskone on erittäin tehokas, vaaraton ja saasteeton laite. Siinä on nopea kerr...
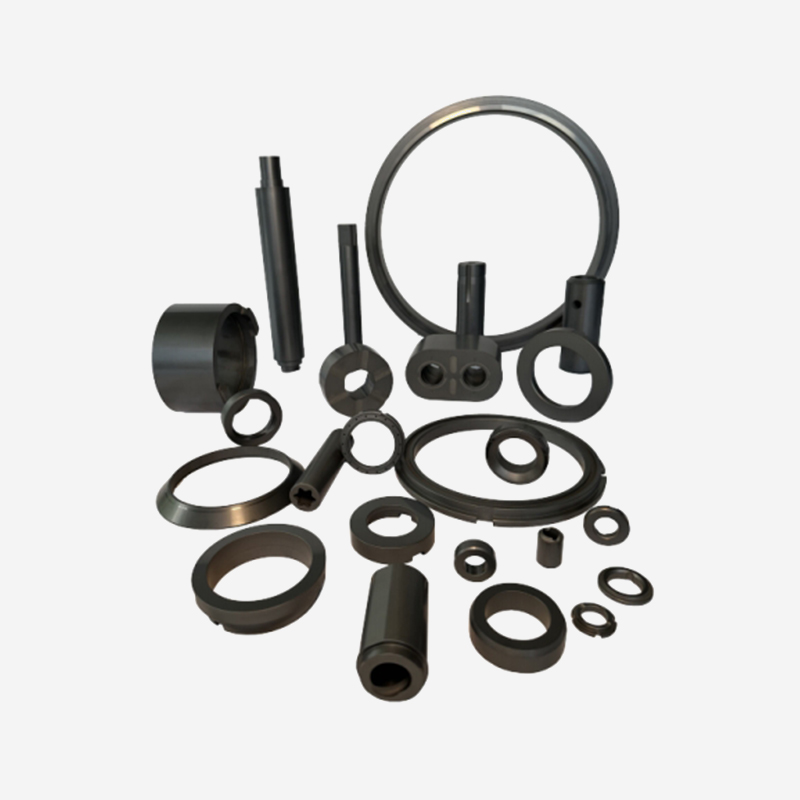
Piikarbidimateriaaleilla on erittäin korkea kovuus ja lujuus, erinomainen kulutuskestävyys ja kul...
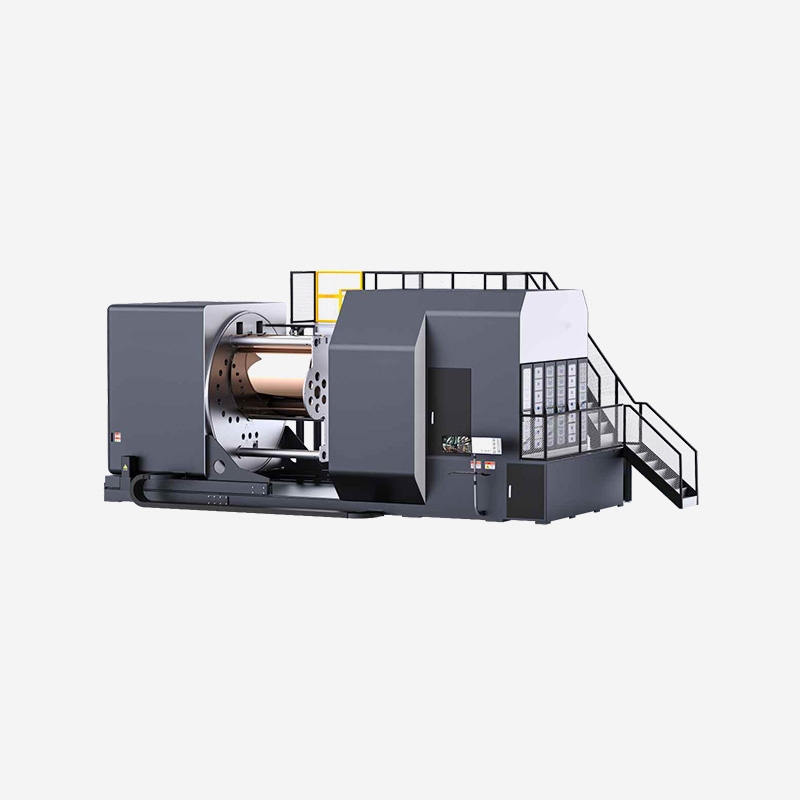
Tämä laitesarja ottaa käyttöön joustavan yhdistelmän DC-magnetronisputterointia, RF / MF-reaktiiv...
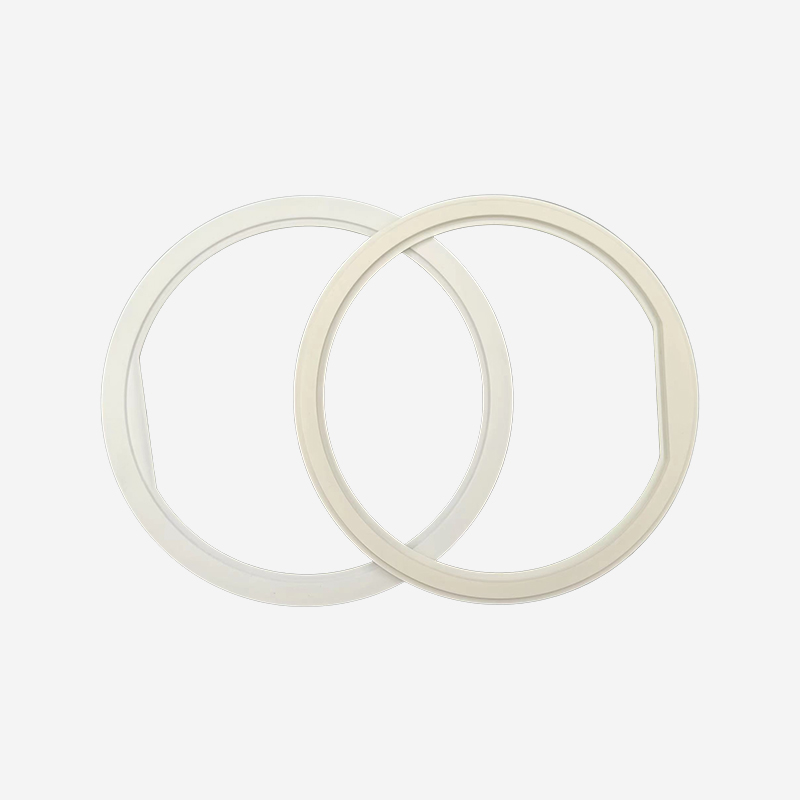
Kattava valikoima korkean suorituskyvyn keraamisia varaosia, jotka on suunniteltu korvaamaan peri...
Oletko valmis innovoimaan yhdessä? Ota yhteyttä asiantuntijoihimme.
Ota yhteyttä
Address: 288 Shande Road, Shanyang Town, Jinshanin alue, Shanghai, Kiina TEL/WhatsApp:Mobiilipääte